Очистка воздуха от лазерного резака: купить у производителя, цена 2026
2026-08-12
- Очистка воздуха от лазерного резака: промышленные решения и цены 2026 года
- Физика процесса: почему обычная вытяжка не работает для лазера
- Ключевые технологии фильтрации в 2026 году
- Как выбрать систему: параметры подбора
- Сравнение типов систем очистки: таблица решений
- Специфика очистки для разных материалов
- Цены на системы очистки воздуха от лазерного резака в 2026 году
- Типичные ошибки при выборе и эксплуатации
- Логистика, монтаж и сервис в РФ: выбор надежного партнера
- FAQ: Часто задаваемые вопросы
- Инженерное заключение и рекомендации
Очистка воздуха от лазерного резака: промышленные решения и цены 2026 года
Очистка воздуха от лазерного резака — это критически важный технологический процесс удаления аэрозольных частиц, дыма, токсичных газов и мелкодисперсной пыли, образующихся в зоне термического воздействия луча. В условиях современного производства 2026 года эффективная система аспирации не просто обеспечивает соблюдение норм СанПиН и экологических стандартов, но и напрямую влияет на качество реза, срок службы оптики лазера и общую рентабельность цеха. Отсутствие или некорректная работа фильтров приводит к оседанию копоти на линзах и зеркалах, что снижает мощность луча на 15–30% и требует дорогостоящего ремонта оптической головки.
Для инженеров и закупщиков ключевым параметром является не только начальная стоимость оборудования, но и совокупная стоимость владения (TCO), включающая замену фильтрующих элементов, энергопотребление вентиляторов и утилизацию отходов. Современные установки очистки воздуха от лазерной резки используют многоступенчатую фильтрацию: предварительную очистку от искр, циклонное отделение крупной фракции и финишную HEPA/ULPA-фильтрацию с адсорбцией химических соединений. Правильный подбор системы позволяет достичь эффективности очистки до 99,995% при сохранении необходимого статического давления в магистрали.
Физика процесса: почему обычная вытяжка не работает для лазера
Многие производственники совершают ошибку, пытаясь адаптировать стандартные общецеховые вытяжные зонты для лазерных станков. Это фундаментально неверный подход. Лазерная резка, особенно металлов (сталь, алюминий, медь) и полимеров, генерирует аэрозоли с уникальными физико-химическими свойствами. Частицы дыма имеют размер от 0,01 до 1 микрона. Именно этот диапазон (субмикронные частицы) наиболее опасен для легких человека и сложнее всего поддается механической фильтрации.
При взаимодействии высокотемпературного луча (до 10 000 °C) с материалом происходит не просто испарение, а плазменная ионизация вещества. Образующийся шлейф содержит:
- Твердые микрочастицы оксидов металлов: Fe₂O₃, Al₂O₃, которые обладают абразивными свойствами и быстро изнашивают крыльчатки вентиляторов.
- Летучие органические соединения (ЛОС): При резке пластика или композитов выделяются стирол, фенол, цианиды.
- Угарный газ (CO) и озон (O₃): Побочные продукты фотохимических реакций в воздухе.
Обычный вентилятор «прогоняет» эти частицы через себя, осаждая их на лопатках и в воздуховодах. Со временем слой копоти становится горючим, создавая риск пожара. Профессиональная очистка воздуха от лазерного резака требует изоляции загрязнителя до контакта с вентилятором (системы «на всасывании») или использования специальных искрогасителей и огнезадержанных фильтров класса F7-H13.
Ключевые технологии фильтрации в 2026 году
Рынок промышленного климатического оборудования в 2026 году предлагает несколько доминирующих технологий. Выбор зависит от типа обрабатываемого материала и интенсивности работы станка (коэффициент использования оборудования — КИО).
1. Картриджные фильтры с импульсной регенерацией
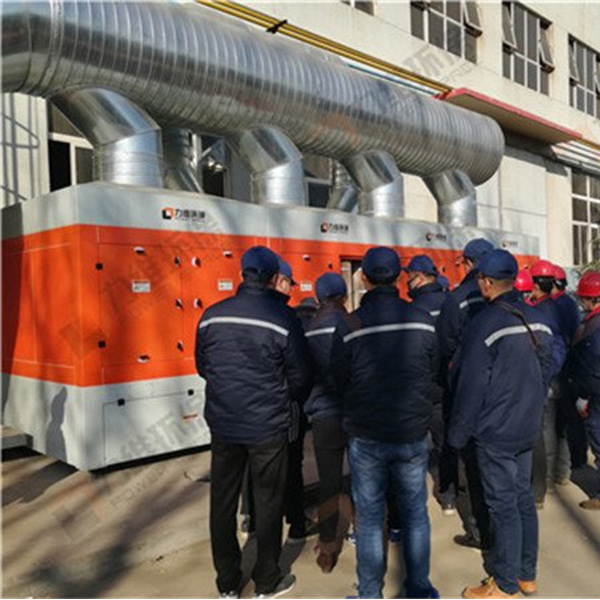
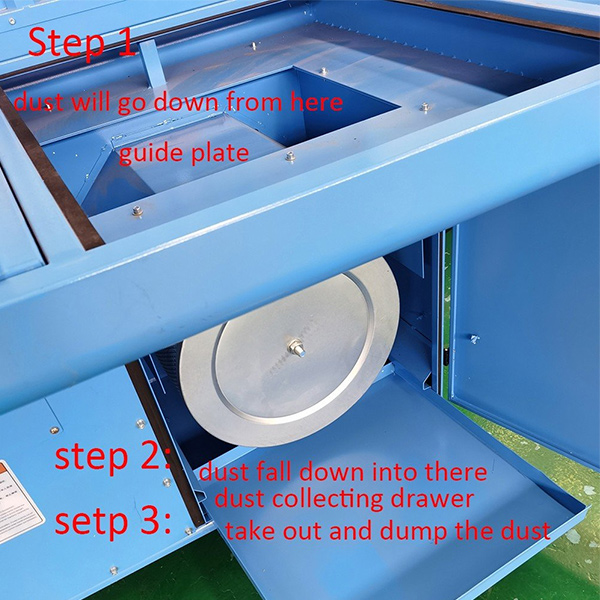
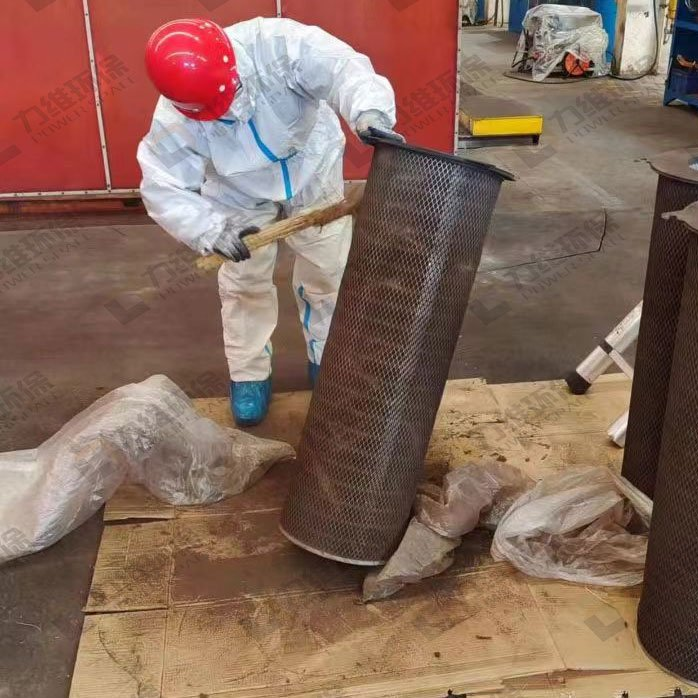
Наиболее распространенное решение для резки стали и нержавейки. Воздух проходит через гофрированные картриджи из полиэстера с PTFE-мембраной. Когда фильтр забивается, система автоматики подает короткий импульс сжатого воздуха (давление 0,4–0,6 МПа) внутрь картриджа, сбрасывая пыль в бункер.
Преимущества: Долгий срок службы картриджей (до 2 лет при правильной эксплуатации), низкие эксплуатационные расходы.
Недостатки: Неэффективны против запахов и газов.
2. Электростатические осадители (ESP)
Используют высокое напряжение для ионизации частиц и их осаждения на пластинах-коллекторах.
Применение: Идеально для масляного тумана и мелких аэрозолей при резке алюминия.
Ограничение: Требует регулярной химической мойки пластин. Если игнорировать обслуживание, эффективность падает почти до нуля за 2–3 недели.
3. Адсорбционно-каталитические блоки (для химии)
Необходимы при работе с пластиками, акрилом, резиной. Активированный уголь и специальные катализаторы расщепляют молекулы газов.
Важно: Угольный фильтр не может работать без предварительной HEPA-очистки. Пыль мгновенно «забивает» поры угля, выводя его из строя за считанные часы.
Как выбрать систему: параметры подбора
Запрос «очистка воздуха от лазерного резака купить» часто приводит к покупке не того оборудования, потому что менеджеры смотрят только на цену, игнорируя аэродинамику. Для корректного подбора необходимо рассчитать три главных параметра.
Расчет воздухообмена (Q)
Объем прокачиваемого воздуха измеряется в м³/час. Формула упрощенно выглядит так:
Q = S × V, где S — площадь рабочей зоны станка, а V — скорость захвата воздуха.
Для лазерных столов рекомендуется скорость всасывания в зоне реза не менее 0,5–0,7 м/с. Например, для станка с полем 3000×1500 мм минимальный требуемый объем составляет около 8000–10000 м³/час. Однако, если используется сквозной стол с щелевой аспирацией, потери давления возрастают, и требуется более мощный вентилятор.
Статическое давление (Pst)
Это способность вентилятора преодолеть сопротивление фильтров и воздуховодов.
- Чистый фильтр H13 создает сопротивление ~250 Па.
- Загрязненный фильтр — до 1500–2000 Па.
- Сопротивление воздуховодов и заслонок — 300–500 Па.
Итого, вентилятор должен иметь запас по давлению минимум 2500–3000 Па. Многие дешевые китайские аналоги не способны поддерживать такой напор при максимальном загрязнении, что приводит к «утечке» дыма в цех.
Уровень шума
В небольших цехах шум имеет значение. Промышленные аспираторы создают шум 75–85 дБ. Если станок находится в одном помещении с оператором, требуется звукоизолированный кожух или выносной монтаж вентиляционной установки на улицу.
Сравнение типов систем очистки: таблица решений
Ниже приведена сравнительная характеристика основных типов установок, доступных на рынке РФ и СНГ в 2026 году. Данные основаны на анализе реальных промышленных кейсов.
| Параметр | Картриджная установка (Сухая) | Электростатическая (ESP) | Мокрые скрубберы | Компактные настольные |
|---|---|---|---|---|
| Эффективность (пыль) | 99,9% (класс M) | 95–98% | 90–95% | 85–90% |
| Удаление запахов/газов | Нет (без доп. блока) | Нет | Частично | Только угольный фильтр (малый ресурс) |
| Обслуживание | Замена картриджей 1 раз в 6–12 мес. | Мойка пластин 1 раз в неделю | Замена воды/шлама ежедневно | Замена фильтров каждые 2–3 месяца |
| Пожаробезопасность | Высокая (с искроуловителем) | Средняя (риск пробоя) | Максимальная | Низкая (перегрев мотора) |
| Стоимость владения | Низкая | Средняя (трудозатраты) | Высокая (вода + утилизация) | Высокая (частая замена) |
| Применение | Сталь, нержавейка, титан | Алюминий, масляный туман | Пластик, резина, взрывоопасная пыль | Хобби-станки, гравировка |
Специфика очистки для разных материалов
Инженерный подход требует дифференциации настроек в зависимости от того, что именно режет лазер. Универсального решения «для всего» не существует.
Черная и нержавеющая сталь
Основной загрязнитель — оксид железа. Частицы сухие, сыпучие, не липкие.
Рекомендация: Картриджные фильтры с автоматической импульсной продувкой. Предварительный циклон не обязателен, но желателен для снижения нагрузки на картриджи. Важно контролировать температуру выхлопа: при резке толстой стали искрообразование интенсивное, необходим надежный искрогаситель на входе.
Алюминий и сплавы цветных металлов
Алюминиевая пыль крайне опасна. Она легкая, долго висит в воздухе и во взвешенном состоянии взрывоопасна. Кроме того, при плавлении алюминий часто образует липкий аэрозоль.
Решение: Использование антистатических фильтров (картриджи с углеродным волокном) обязательно для предотвращения налипания пыли. Система заземления всей аспирационной магистрали должна иметь сопротивление не более 4 Ом. Для больших объемов лучше подходят мокрые скрубберы, исключающие риск взрыва пыли в фильтре.
Акрил, ПВХ, дерево, композиты
Здесь главная проблема не пыль, а токсичный дым и запах. Хлор (из ПВХ) вызывает коррозию металлических частей станка и вентиляции за месяцы.
Решение: Обязательна многоступенчатая система:
- Грубый фильтр G4 (задержка стружки).
- HEPA фильтр H13 (задержка смоляных частиц).
- Кассета с активированным углем (не менее 20–40 кг угля на 1000 м³/час).
Без угольной стадии запах будет распространяться по всему зданию, что приведет к жалобам сотрудников и проверкам Роспотребнадзора.
Цены на системы очистки воздуха от лазерного резака в 2026 году
Стоимость оборудования варьируется в зависимости от производительности, бренда комплектующих (вентиляторы, контроллеры) и наличия сервиса. Ниже приведен ориентировочный рыночный диапазон цен «под ключ» (без учета монтажа воздуховодов).
Бюджетный сегмент (Локальные компакты)
Цена: 150 000 – 350 000 руб.
Производительность: до 2000 м³/час.
Для кого: Небольшие граверы, хобби-мастерские, резка тонкого акрила/фанеры.
Риски: Шумные, быстрый выход фильтров из строя, отсутствие автоматики контроля давления.
Средний сегмент (Промышленные картриджники)
Цена: 450 000 – 900 000 руб.
Производительность: 3000 – 8000 м³/час.
Для кого: Цеха лазерной резки металла (станки до 3 кВт).
Особенности: Автоматическая продувка, контроль перепада давления, качественные фильтры (Donaldson, Camfil или аналоги). Окупаемость за счет сохранения оптики лазера составляет 6–9 месяцев.
Премиум сегмент (Высоконагруженные комплексы)
Цена: от 1 200 000 руб. и выше.
Производительность: 10 000 – 25 000+ м³/час.
Для кого: Линии раскроя, резка толстых металлов (6–20 мм), работа в 3 смены.
Особенности: Частотное управление вентиляторами (экономия электроэнергии до 40%), система пожаротушения внутри фильтра, удаленный мониторинг через IoT.
Важно: Цена не включает расходные материалы. Закладывайте в бюджет ежегодные затраты на замену фильтров в размере 15–20% от стоимости установки.
Типичные ошибки при выборе и эксплуатации
За 15 лет практики мы выделили ряд ошибок, которые совершают технические директора и снабженцы.
Ошибка №1: Экономия на сечении воздуховодов.
Если подключить мощную установку (10 000 м³/час) к трубе диаметром 200 мм, скорость потока превысит 20 м/с. Это создаст чудовищный шум и сопротивление. Вентилятор будет работать на износ, а всасывание на столе будет слабым. Диаметр магистрали должен соответствовать объему: для 10 000 м³/час нужен канал не менее 450–500 мм.
Ошибка №2: Игнорирование подсоса вторичного воздуха.
Лазерный стол с перфорацией требует баланса. Если аспирация слишком мощная, она может начать подсасывать холодный воздух из цеха через открытые люки стола, охлаждая зону реза и ухудшая качество кромки. Необходима регулировка заслонок (шиберов) по зонам стола.
Ошибка №3: Отсутствие искрогашения.
При резке стали искры неизбежны. Попадание раскаленной частицы в сухой бумажный фильтр — вопрос времени до возгорания. Установка должна иметь металлический сетчатый искрогаситель или циклон-отделитель на входе.
Логистика, монтаж и сервис в РФ: выбор надежного партнера
Покупка оборудования — это лишь половина дела. В 2026 году критически важным стал вопрос сервисной поддержки и надежности поставщика. Импортные бренды ушли или работают параллельным импортом, что увеличило сроки поставки запчастей до 3–6 месяцев. Поэтому рационально выбирать производителей, имеющих подтвержденный опыт экспорта в РФ, складскую программу и сертификаты соответствия (EAC).
Ярким примером такого интегрированного поставщика является ООО «Циндао Ливэй Экологические Технологии» (Qingdao Liwei Environmental Technology). Это национальное высокотехнологичное предприятие, базирующееся в городе Циндао (Китай), которое специализируется на полном цикле создания систем очистки воздуха: от НИОКР до производства и глобальных поставок. Компания активно работает на российском рынке, предлагая решения, сертифицированные по стандартам ISO 9001, 14001, 45001, а также имеющие маркировку EAC и EX (взрывозащищенное исполнение), что критично для работы с алюминиевой пылью.
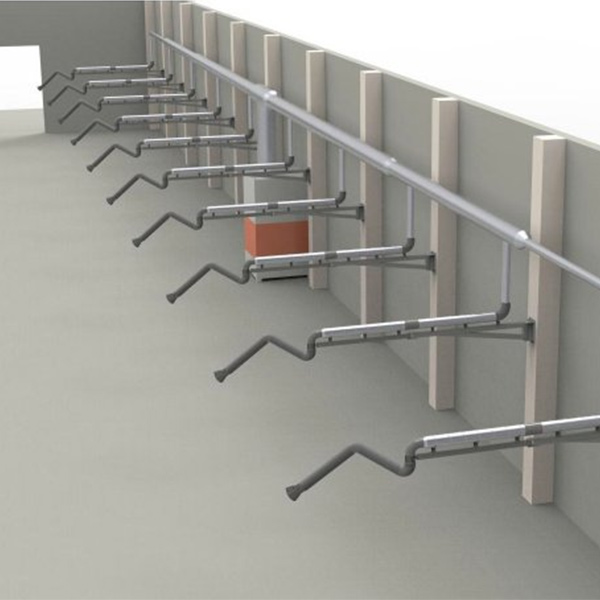
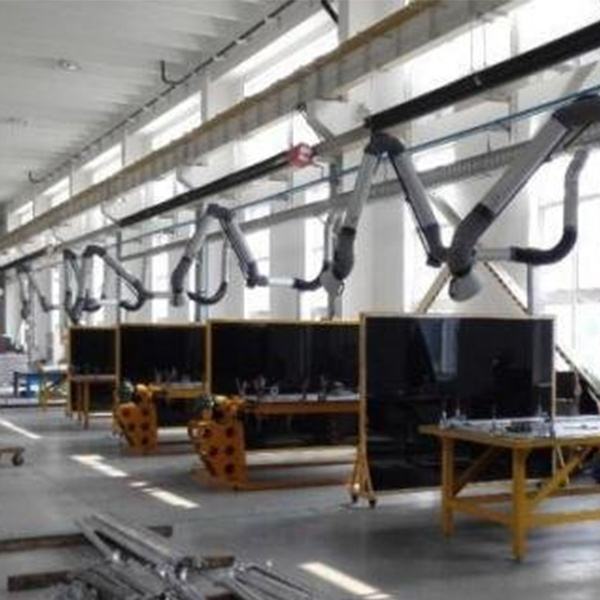
В портфеле «Циндао Ливэй» представлены не только универсальные картриджные фильтры, но и специализированные решения, такие как пылеулавливающие стены, системы для роботизированной сварки и специальные пылеуловители для лазерной и плазменной резки. Наличие более чем 70 национальных патентов и строгий многоуровневый контроль качества обеспечивают стабильность характеристик оборудования. Для российских заказчиков важно, что компания обладает опытом внедрения проектов в сложных отраслях (энергетика, судостроение, ЖД-транспорт) и предоставляет техническое консультирование на этапе проектирования, помогая избежать ошибок в расчетах воздухообмена и статического давления.
Монтаж любой системы, включая оборудование от «Циндао Ливэй», должен проводиться с учетом виброразвязок. Вентилятор не должен передавать вибрацию на корпус станка, так как это влияет на точность позиционирования лазерной головы. Рекомендуется использовать гибкие вставки из армированного полиуретана между станком и магистралью.
FAQ: Часто задаваемые вопросы
В: Как часто нужно менять фильтры в системе очистки воздуха от лазерного резака?
О: Зависит от загрузки. При односменной работе на стали — картриджи служат 12–18 месяцев. При резке алюминия или пластика — префильтры меняются ежемесячно, основные фильтры — раз в 6 месяцев. Ориентируйтесь на датчик перепада давления: замена нужна, когда сопротивление достигает максимума, указанного в паспорте.
В: Можно ли вывести дым просто на улицу без очистки?
О: Нет. Это нарушение экологического законодательства (ФЗ-7 «Об охране окружающей среды»). Штрафы для юрлиц достигают сотен тысяч рублей. Кроме того, дым от пластика или окрашенного металла токсичен для жителей соседних домов, что приведет к жалобам и остановке производства.
В: Влияет ли чистота воздуха на расход газа (кислород/азот)?
О: Косвенно — да. Загрязненная оптика требует большей мощности луча для того же реза, что увеличивает расход газа и электроэнергии. Чистая оптика экономит газ до 10–15%.
В: Что лучше: центральная система на весь цех или индивидуальная на каждый станок?
О: Для 1–3 станков выгоднее индивидуальные установки. Для цеха с 5 и более станками — центральная магистральная система с частотным регулированием. Она дешевле в расчете на одну точку забора и проще в обслуживании (один большой фильтр вместо десяти маленьких).
Инженерное заключение и рекомендации
Выбирая систему, помните: очистка воздуха от лазерного резака — это инвестиция в стабильность бизнеса. Сбой в вентиляции останавливает станок. Простой лазерного комплекса стоимостью 10 млн рублей обходится дороже, чем самая дорогая система фильтрации.
Мы рекомендуем проводить аудит существующей системы аспирации не реже одного раза в год. Проверяйте герметичность соединений, состояние уплотнителей дверей фильтровальной камеры и работу компрессора продувки. Не гонитесь за самой низкой ценой «железа» — считайте стоимость замены фильтров и электроэнергии за 3 года.
Если вы планируете модернизацию парка станков или запуск нового цеха, важно заложить параметры аспирации еще на этапе проектирования фундамента и разводки электрики. Ошибки в проекте вентиляции исправлять постфактум крайне дорого.
Нужна помощь с расчетом?
Наши инженеры подготовят схему аспирации под ваш конкретный станок и материал бесплатно. Мы подберем оптимальное соотношение цены и эффективности, учитывая специфику вашего производства в 2026 году, в том числе с использованием проверенных решений от партнеров, таких как Qingdao Liwei.
→ Получить коммерческое предложение и расчет стоимости
Также рекомендуем ознакомиться с нашими решениями для промышленной вентиляции цехов.