Пылеулавливание для сварочных роботов: цены от производителя 2026
2026-08-15
- Пылеулавливание для сварочных роботов: цены от производителя 2026
- Что такое пылеулавливание для сварочных роботов и зачем оно нужно в 2026 году
- Где применяется пылеулавливание для сварочных роботов: отраслевая специфика
- Основные характеристики и технические параметры оборудования
- Как выбрать пылеулавливание для сварочных роботов: пошаговое руководство
- Сравнение типов систем пылеулавливания
- Роль производителей: пример ООО «Циндао Ливэй Экологические Технологии»
- Диапазон цен и факторы стоимости в 2026 году
- Логистика, монтаж и экспортные возможности
- Типичные ошибки при выборе и эксплуатации
- Рекомендации по покупке и взаимодействию с поставщиком
- FAQ: Часто задаваемые вопросы
- Заключение и следующий шаг
Пылеулавливание для сварочных роботов: цены от производителя 2026
Системы пылеулавливания для сварочных роботов представляют собой критически важный элемент промышленной инфраструктуры, обеспечивающий непрерывность производственного цикла и соответствие строгим экологическим нормам РФ и ЕАЭС. В 2026 году рынок предлагает решения, интегрированные с IoT-датчиками и адаптированные под высокие скорости дуговой сварки (до 1.5 м/мин). Основная задача таких установок — улавливание мелкодисперсной металлической пыли (размер частиц 0.1–1 мкм) и сварочного аэрозоля непосредственно в зоне образования, до его рассеивания в цеховом воздухе. Эффективное обеспыливание продлевает срок службы роботизированных манипуляторов на 30-40%, снижает затраты на обслуживание фильтров HEPA и защищает здоровье персонала от токсичных соединений марганца, хрома и никеля.
Актуальные цены на оборудование варьируются в зависимости от производительности (от 1000 до 5000 м³/ч), типа фильтрации и степени автоматизации. Прямые поставки от завода-изготовителя позволяют сократить капитальные затраты (CAPEX) на 15-20% по сравнению с покупкой через дилерские сети, а также обеспечивают гибкость в кастомизации всасывающих зонтов под специфические траектории движения робота. Данный материал содержит технический разбор конструкций, анализ стоимости владения (TCO) и рекомендации по выбору оборудования для предприятий автомобилестроения, тяжелого машиностроения и металлообработки.
Что такое пылеулавливание для сварочных роботов и зачем оно нужно в 2026 году
Пылеулавливание для сварочных роботов — это не просто вентиляция, а высокоточная аэродинамическая система локального отсоса (Local Exhaust Ventilation, LEV). В отличие от общей общеобменной вентиляции, которая разбавляет загрязненный воздух чистым, локальные системы захватывают вредные вещества в источнике их возникновения. Для роботизированных комплексов это особенно актуально, так как скорость сварки и интенсивность выделения аэрозолей значительно выше, чем при ручной сварке.
В условиях 2026 года требования к качеству воздуха ужесточились. Санитарные нормы (СанПиН) и стандарты ГОСТ требуют контроля ПДК (предельно допустимых концентраций) вредных веществ на уровне рабочих мест с точностью до микрограммов на кубический метр. Неэффективная система приводит к оседанию токопроводящей пыли на платах управления робота, что вызывает короткие замыкания и простои линии. Кроме того, наличие взвешенных частиц ухудшает качество визуального контроля шва камерами машинного зрения, снижая процент годной продукции.
Ключевые функции современной системы:
- Локализация аэрозоля: Создание направленного воздушного потока со скоростью 0.5–1.2 м/с в зоне сварочной ванны.
- Фильтрация тонкой очистки: Использование картриджей с нано-покрытием (PTFE мембрана) для задержания частиц размером от 0.3 мкм с эффективностью 99.9%.
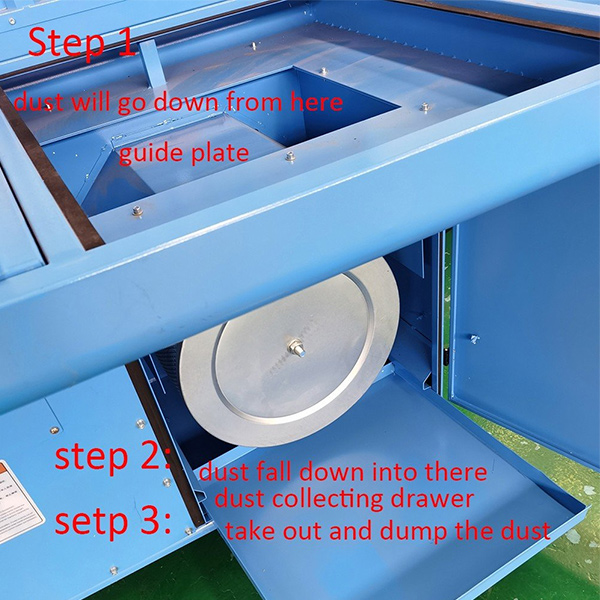
- Автоматическая регенерация: Импульсная продувка фильтров сжатым воздухом по сигналу дифференциального датчика давления, что поддерживает стабильное разрежение без вмешательства оператора.
- Интеграция с PLC: Синхронизация работы вытяжного вентилятора с контроллером робота (включение/выключение или модуляция мощности в зависимости от наличия дуги).
Где применяется пылеулавливание для сварочных роботов: отраслевая специфика
Применение систем пылеулавливания для сварочных роботов диктуется технологическими процессами конкретных отраслей. Каждый сектор имеет свои уникальные вызовы: от высокой температуры выхлопных газов до агрессивного химического состава пыли.
Автомобилестроение и производство кузовных деталей
Здесь преобладает контактная сварка и MIG/MAG сварка тонколистовой стали. Основные особенности:
- Высокая плотность роботизированных ячеек (до 10-15 роботов на линию).
- Необходимость компактных решений, встроенных в сварочные клещи или установленных на портале.
- Требование к низкому уровню шума (< 75 дБ), так как линии часто находятся в одном помещении с операторами контроля качества.
- Экономический эффект: снижение брака из-за пористости швов на 1.5% дает экономию миллионов рублей ежегодно на крупных заводах.
Тяжелое машиностроение и судостроение
Сварка толстостенных конструкций (толщина металла > 20 мм) сопровождается повышенным тепловыделением и большим объемом дыма.
- Используются мощные установки с производительностью от 3000 м³/ч на один пост.
- Всасывающие зонты должны быть термостойкими и устойчивыми к механическим ударам брызгами расплавленного металла.
- Часто применяются мобильные рукава или комбинированные системы (зонт + нижний отсос через решетку пола).
Производство железнодорожного транспорта и вагоностроение
Длинные сварочные швы и использование порошковой проволоки генерируют значительное количество шлака и пыли.
- Требуется система предварительной сепарации крупных искр (искрогаситель), чтобы предотвратить возгорание фильтров.
- Важен мониторинг заполнения контейнеров для сбора золы, так как объемы отходов велики.
Основные характеристики и технические параметры оборудования
При выборе пылеулавливания для сварочных роботов инженеры ориентируются на ряд ключевых параметров. Ошибка в расчетах на этом этапе ведет либо к недостаточной очистке (риск для здоровья и оборудования), либо к избыточным энергозатратам.
| Параметр | Описание и влияние на процесс | Рекомендуемые значения (2026) |
|---|---|---|
| Производительность (воздушный поток) | Объем воздуха, прокачиваемый через систему за час. Определяет скорость захвата дыма. | 1000 – 5000 м³/ч на один пост (зависит от длины шва и силы тока). |
| Разрежение (вакуум) | Сила всасывания на конце сопла. Критично для преодоления сопротивления длинных воздуховодов. | 2500 – 4000 Па на входе в фильтр. |
| Площадь фильтрации | Суммарная площадь фильтрующих элементов. Влияет на скорость фильтрации (air-to-cloth ratio). | Не более 1.2 м/мин для сварочной пыли (для обеспечения долгой жизни фильтра). |
| Класс фильтрации | Способность задерживать мелкие частицы. | HEPA H13 или картриджи с PTFE-мембраной (класс M/L по EN 60335-2-69). |
| Уровень шума | Акустический комфорт в цеху. | < 75 дБ(А) на расстоянии 1 метра. |
| Энергопотребление | Затраты на электроэнергию. Современные двигатели с частотным преобразователем (VFD) экономят до 40% энергии. | 1.5 – 7.5 кВт (в зависимости от мощности вентилятора). |
Важное инженерное замечание: Многие поставщики указывают производительность «на холостом ходу». Реальная производительность под нагрузкой (с забитыми фильтрами) может падать на 15-20%. Всегда запрашивайте кривую зависимости расхода воздуха от статического давления (Q-P curve).
Как выбрать пылеулавливание для сварочных роботов: пошаговое руководство
Выбор системы — это компромисс между эффективностью захвата, стоимостью оборудования и эксплуатационными расходами. Ниже приведен алгоритм подбора, основанный на опыте внедрения на российских предприятиях.
Шаг 1. Анализ источника загрязнения
Определите тип сварки (MIG, MAG, TIG, Laser), силу тока (А), диаметр проволоки и защитный газ. Для лазерной сварки требуются особые фильтры, так как дым состоит из ультрамелких наночастиц, которые быстро забивают обычные поры. Для MAG сварки углеродистой стали характерны крупные искры, требующие надежного искрогасителя.
Шаг 2. Расчет необходимого воздушного потока
Используйте формулу захвата: Q = V * A, где V — скорость захвата (рекомендуется 0.5-1.0 м/с для сварки), A — площадь сечения зонта. Однако для роботизированных ячеек лучше использовать метод CFD-моделирования (Computational Fluid Dynamics), который покажет, как дым движется в пространстве с учетом инерции робота и сквозняков в цеху.
Шаг 3. Выбор типа всасывающего устройства
- Сопло на горелке (On-torch extraction): Максимальная эффективность (до 95%), но ограничивает маневренность робота и требует специальной сварочной горелки. Подходит для коротких швов.
- Боковой зонт (Side-draft hood): Устанавливается рядом со швом. Менее эффективен (70-85%), требует большего расхода воздуха, но не мешает инструменту робота.
- Комбинированная система: Зонт сверху + отсос снизу через стол с перфорацией. Оптимально для тяжелых конструкций.
Шаг 4. Подбор фильтрующего элемента
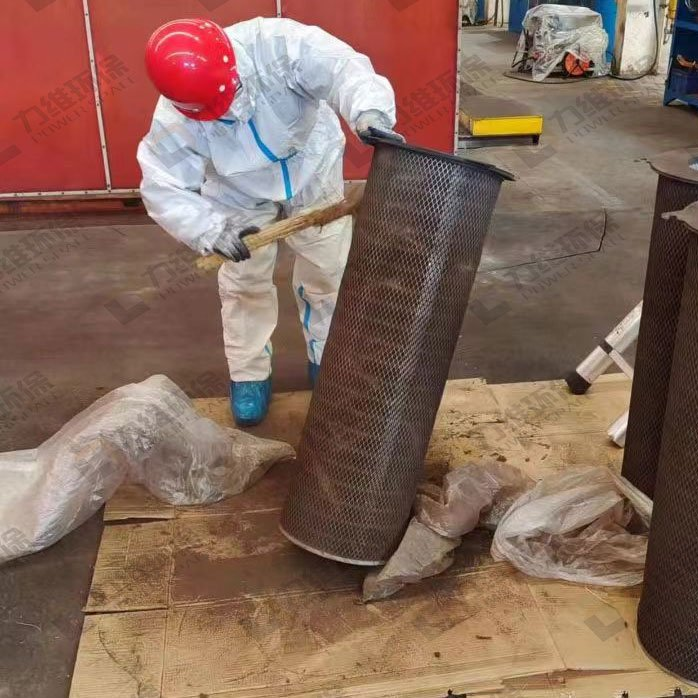
Для сварки выбирайте картриджи с покрытием из политетрафторэтилена (PTFE). Гладкая поверхность мембраны не позволяет пыли проникать в глубину материала, она остается на поверхности и легко сдувается импульсом воздуха. Обычные целлюлозные фильтры для сварки не подходят — они забиваются за 2-3 недели.
Шаг 5. Оценка системы автоматики
В 2026 году стандартом является наличие частотного преобразователя (VFD). Он должен получать сигнал от робота: «сварка идет» -> обороты двигателя 100%; «пауза» -> обороты 30% (режим ожидания). Это экономит электроэнергию и ресурс фильтров.
Сравнение типов систем пылеулавливания
Ниже приведено сравнение трех основных архитектур решений, доступных на рынке РФ.
| Характеристика | Центральная система (Магистраль) | Индивидуальный модуль (На посту) | Мобильный агрегат |
|---|---|---|---|
| Капитальные затраты (CAPEX) | Высокие (проектирование, монтаж труб) | Средние | Низкие |
| Эксплуатационные расходы (OPEX) | Низкие (централизованное обслуживание) | Средние | Высокие (частая замена фильтров) |
| Гибкость переналадки | Низкая (трудно изменить схему труб) | Высокая | Максимальная |
| Эффективность захвата | Зависит от баланса системы | Стабильно высокая | Средняя (зависит от позиции) |
| Занимаемая площадь | Требует отдельного помещения для фильтров | Минимальная (рядом с роботом) | Минимальная |
| Рекомендация | Для новых цехов с постоянным расположением линий (>5 роботов) | Для модернизации существующих линий | Для опытного производства или редких работ |
Инженерный вывод: Для большинства современных роботизированных ячеек оптимальным выбором является индивидуальный модуль с частотным регулированием. Центральные системы оправданы только при наличии более 10 постоянно работающих постов в одной зоне, так как они позволяют вынести шумное оборудование за пределы цеха.
Роль производителей: пример ООО «Циндао Ливэй Экологические Технологии»
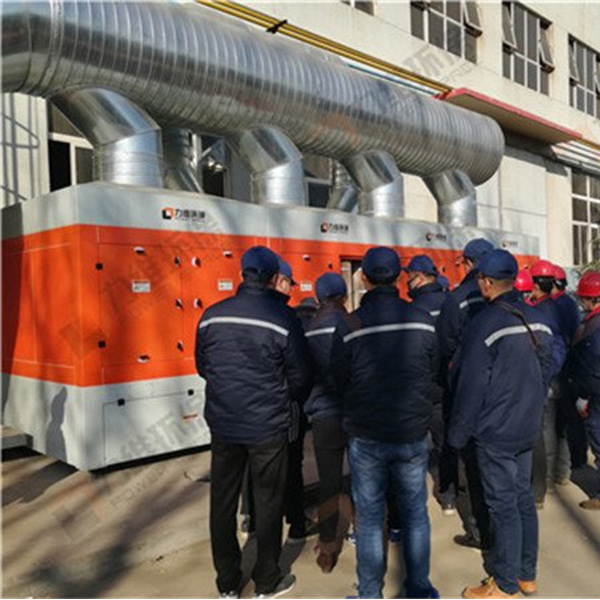
Выбор надежного партнера-производителя является столь же важным этапом, как и технический расчет системы. На глобальном рынке выделяются компании, сочетающие собственные научные разработки с жестким контролем качества. Ярким примером такого подхода является ООО «Циндао Ливэй Экологические Технологии» (Qingdao Liwei Environmental Technology Co., Ltd.) — национальное высокотехнологичное предприятие, базирующееся в городе Циндао (Китай).
Компания специализируется на полном цикле создания промышленного оборудования: от исследований и разработки до производства и продаж. Основной фокус деятельности направлен на улавливание сварочного дыма (в том числе от роботизированных комплексов), дыма лазерной и плазменной резки, промышленного масляного тумана и шлифовальной пыли. Благодаря интеграции решений для очистки воздуха и промышленных сточных вод, «Циндао Ливэй» выступает как комплексный поставщик экологических решений для современного производства.
Ключевым преимуществом производителя является широкий портфель специализированных продуктов, разработанных с учетом требований автоматизации:
- Интегрированные системы для роботов: Встроенные решения для сварочных горелок, обеспечивающие максимальный захват дыма без ограничения подвижности манипулятора.
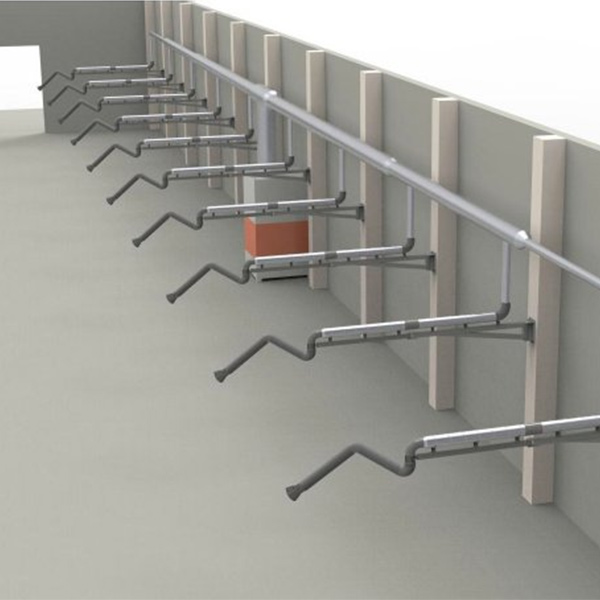
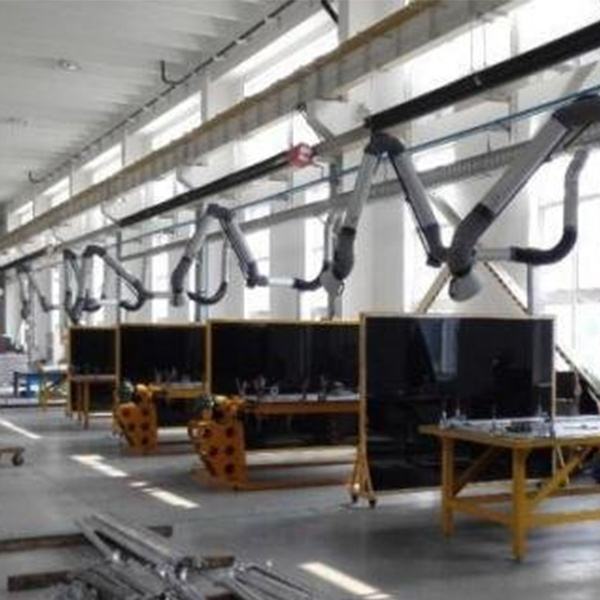
- Централизованные и локальные системы: От пылеулавливающих стен (включая нижнезаборные модификации) до индивидуальных двурукавных фильтров улучшенной модели.
- Специализированное оборудование: Пылеуловители для лазерной и плазменной резки, уловители масляного тумана и шлифовальные столы с системой удаления пыли.
Производственная база ООО «Циндао Ливэй» сертифицирована по международным стандартам ISO 9001 (качество), ISO 14001 (экология) и ISO 45001 (охрана труда). Продукция соответствует требованиям сертификации China Environmental Protection Product, а также имеет маркировки SGS-CE, EAC (что критично для поставок в РФ и ЕАЭС) и EX (взрывозащищенное исполнение). Наличие более 70 национальных патентов подтверждает инновационный характер разработок компании.
Опыт внедрения решений «Циндао Ливэй» в таких стратегических отраслях, как автомобилестроение, судостроение, железнодорожный транспорт и аэрокосмическая промышленность, демонстрирует способность компании адаптировать оборудование под сложные условия эксплуатации. Экспорт в более чем 50 стран мира, включая Россию, страны ЕС и АСЕАН, подчеркивает глобальное признание качества их продукции. Важным аспектом сотрудничества является сервисная поддержка: от технического консультирования на этапе проектирования до обучения персонала и послепродажного обслуживания.
Диапазон цен и факторы стоимости в 2026 году
Стоимость пылеулавливания для сварочных роботов формируется не только из цены «железа», но и из сложности интеграции. Рынок 2026 года характеризуется стабилизацией цен на комплектующие, однако логистические издержки остаются фактором волатильности.
Ориентировочные цены (без НДС и монтажа)
- Базовый модуль (1000-1500 м³/ч): 180 000 – 250 000 руб. Включает вентилятор, фильтр, шкаф управления. Без частотника.
- Продвинутый модуль с VFD и IoT (2000-3000 м³/ч): 350 000 – 550 000 руб. Оснащен датчиками давления, удаленным мониторингом, энергоэффективным двигателем IE3/IE4.
- Центральная установка (5000+ м³/ч): От 1 200 000 руб. плюс стоимость магистральных трубопроводов (от 5 000 руб./метр погонный).
- Специализированные сопла и рукава: 15 000 – 40 000 руб. за комплект (зависит от термостойкости и материала).
Что влияет на итоговую стоимость?
- Материал корпуса: Нержавеющая сталь (AISI 304) дороже оцинкованной на 30-40%, но необходима для пищевых производств или сварки нержавейки (коррозионная стойкость).
- Степень автоматизации: Наличие системы автоматического пожаротушения внутри фильтра увеличивает цену на 15-20%, но является обязательным требованием страховых компаний для многих заводов.
- Бренд компонентов: Использование европейских вентиляторов и контроллеров Siemens/Schneider Electric повышает надежность, но и цену. Российские аналоги (например, двигатели АДР) дешевле, но могут иметь больший вес и габариты.
- Сервисный пакет: Включение в стоимость первого года обслуживания и запасного комплекта фильтров.
Примечание: Цены указаны ориентировочные для рынка РФ. Для получения точного коммерческого предложения необходимо направить опросный лист производителю.
Логистика, монтаж и экспортные возможности
При закупке оборудования важно учитывать не только цену покупки, но и логистику. Габаритные центральные установки часто требуют демонтажа для провоза через стандартные дверные проемы цехов. Модульные системы обычно поставляются в собранном виде.
Сроки изготовления стандартных модулей составляют 3-5 недель. Нестандартные решения (например, с особыми материалами фильтров или взрывозащищенным исполнением Ex) могут изготавливаться до 8-10 недель. При планировании бюджета закладывайте резерв времени на пусконаладочные работы (ПНР), которые занимают 3-5 дней на одну ячейку.
Для предприятий стран СНГ (Казахстан, Беларусь, Узбекистан) большинство российских производителей и международных поставщиков, таких как ООО «Циндао Ливэй», предлагают поставки по правилам ЕАЭС, что упрощает таможенное оформление и сертификацию (Единый сертификат соответствия EAC).
Типичные ошибки при выборе и эксплуатации
Анализ отказов систем на промышленных объектах выявляет ряд повторяющихся ошибок, которых можно избежать на этапе проектирования.
- Ошибка 1: Игнорирование аэродинамического сопротивления. Установка слишком длинных гибких гофрированных рукавов (>3 метров) резко снижает эффективность всасывания. Гофра создает турбулентность. Решение: использовать гладкостенные трубы и минимизировать длину гибкой части.
- Ошибка 2: Неправильный выбор шага импульсной продувки. Слишком частая продувка изнашивает фильтры механически, слишком редкая — приводит к росту перепада давления и падению потока воздуха. Необходима настройка по датчику дифференциального давления, а не по таймеру.
- Ошибка 3: Отсутствие искрогашения. Прямое попадание искры в фильтр из целлюлозы или даже PTFE может вызвать тление. Обязательна установка циклонного сепаратора или сетчатого искрогасителя на входе.
- Ошибка 4: Экономия на диаметре воздуховода. Сужение диаметра трубы для экономии металла приводит к росту скорости воздуха и, как следствие, к резкому росту потерь давления (пропорционально квадрату скорости). Энергозатраты на преодоление этого сопротивления превысят экономию на трубе за 3 месяца.
Рекомендации по покупке и взаимодействию с поставщиком
Чтобы купить пылеулавливание для сварочных роботов эффективно, следуйте этому чек-листу при общении с производителем:
- Запросите расчет аэродинамики. Ответственный поставщик должен предоставить схему расположения всасывающих точек и расчет скоростей в них.
- Уточните наличие запасных частей. Фильтры — это расходный материал. Узнайте срок их поставки и стоимость. Хороший показатель — наличие склада запчастей в РФ или быстрая логистика от завода-изготовителя.
- Проверьте референс-лист. Попросите контакты действующих клиентов в вашей отрасли. Позвоните им и спросите про реальную надежность оборудования через 1-2 года эксплуатации.
- Требуйте шеф-монтаж. Даже если вы монтируете систему своими силами, присутствие инженера поставщика при первом пуске и настройке частотников критически важно для гарантии.
- Обсудите модернизацию. Возможность дооснащения системы датчиками качества воздуха или интеграции в единую SCADA-систему завода.
FAQ: Часто задаваемые вопросы
Как часто нужно менять фильтры в системе для сварочного робота?
При использовании картриджей с PTFE-мембраной и правильной импульсной продувке срок службы составляет 12-18 месяцев при односменной работе. Если система работает в 3 смены, замену следует проводить каждые 6-8 месяцев. Признак необходимости замены — невозможность сброса перепада давления ниже 1000-1200 Па после продувки.
Можно ли подключить несколько роботов к одному фильтру?
Да, это возможно, но требуется тщательный гидравлический расчет. Необходимо установить балансировочные заслонки на каждом ответвлении, чтобы выровнять сопротивление. Также система должна иметь запас производительности 20-30%, так как одновременная работа всех роботов создает пиковую нагрузку. Для независимого управления каждым постом требуются автоматические шиберные заслонки с электроприводом.
Влияет ли влажность в цеху на работу пылеуловителя?
Да, высокая влажность может привести к налипанию пыли на фильтрах («цементирование»), что делает импульсную продувку неэффективной. В таких случаях рекомендуется использовать фильтры с антистатическим и гидрофобным покрытием, а также подогрев входящего воздуха или установку влагоотделителей.
Какой класс защиты IP должен быть у шкафа управления?
Для размещения в сварочном цеху, где много металлической пыли, минимальный класс защиты шкафа управления должен быть IP54. Если шкаф устанавливается непосредственно возле робота, где возможно попадание брызг воды или масла, рекомендуется IP65.
Есть ли смысл ставить систему рекуперации тепла?
Для северных регионов РФ это крайне целесообразно. Сварочные вытяжки удаляют большой объем теплого воздуха из цеха. Система рекуперации (пластинчатая или роторная) позволяет вернуть до 60-70% тепла обратно в помещение, экономя средства на отопление. Срок окупаемости такого решения в климатических зонах с холодной зимой составляет 1.5-2 года.
Заключение и следующий шаг
Инвестиции в качественное пылеулавливание для сварочных роботов — это не просто соблюдение законодательства, а вклад в стабильность производства. Правильно подобранная система снижает простои, уменьшает расход сварочных материалов за счет улучшения видимости зоны сварки и сохраняет здоровье квалифицированного персонала. В 2026 году технологии позволяют сделать эти системы энергоэффективными и практически необслуживаемыми в течение длительного времени.
Не рискуйте надежностью вашего роботизированного комплекса. Получите индивидуальный расчет системы обеспыливания под ваши конкретные задачи, учитывая геометрию цеха, типы свариваемых изделий и бюджет.
Готовы обсудить проект?
Наши инженеры подготовят технико-коммерческое предложение (ТКП) в течение 48 часов. Мы предлагаем бесплатный аудит существующей вентиляции и CFD-моделирование потоков воздуха для новых линий.
→ Получить консультацию инженера и расчет стоимости
→ Скачать каталог решений для роботизированной сварки