Пылеуловитель для лазерной резки: цена от производителя 2026
2026-08-11
- Пылеуловитель для лазерной резки: цена от производителя 2026
- Что такое пылеуловитель для лазерной резки и зачем он нужен
- Принцип работы и ключевые технологии фильтрации
- Основные характеристики: на что смотреть в спецификации
- Типы пылеуловителей: сравнительный анализ
- Как выбрать пылеуловитель для лазерной резки: пошаговое руководство
- Диапазон цен на пылеуловители в 2026 году
- Логистика, монтаж и эксплуатация
- Инженерный взгляд: типичные ошибки и ограничения
- FAQ: Часто задаваемые вопросы
- Рекомендации по покупке и выбору поставщика
- Заключение
Пылеуловитель для лазерной резки: цена от производителя 2026
Пылеуловитель для лазерной резки — это критически важный элемент промышленной экосистемы, обеспечивающий очистку воздуха от мелкодисперсной металлической пыли, аэрозолей и токсичных газов, образующихся в процессе высокотемпературного раскроя листового металла. В условиях ужесточения экологических норм РФ и стран СНГ к 2026 году, наличие эффективной системы аспирации стало не просто рекомендацией, а обязательным требованием для легальной работы производственных цехов. Отсутствие качественной фильтрации приводит не только к штрафам со стороны надзорных органов, но и к преждевременному выходу из строя оптических компонентов лазера (линз, зеркал), что увеличивает простои оборудования на 30-40%.
Современные промышленные решения базируются на многоступенчатой фильтрации с использованием картриджей из нановолокна и системах автоматической импульсной очистки. Правильно подобранный пылеуловитель для лазерной резки позволяет улавливать частицы размером до 0,3 мкм с эффективностью 99,9%, сохраняя стабильное разрежение в рабочей зоне станка. Для руководителей производств и главных инженеров ключевыми факторами при выборе остаются не только первоначальная стоимость оборудования, но и совокупная стоимость владения (TCO), включающая расход фильтрующих элементов, энергопотребление и частоту технического обслуживания. В данном обзоре мы подробно разберем технические аспекты, ценообразование и критерии выбора систем аспирации напрямую от производителей в 2026 году.
Что такое пылеуловитель для лазерной резки и зачем он нужен
Лазерная резка металлов (сталь, алюминий, медь, латунь) сопровождается интенсивным дымообразованием. Дым состоит из твердых частиц оксидов металлов, которые обладают высокой абразивностью и электропроводностью. Если эти частицы не удалять немедленно, они оседают на направляющих станка, попадают в подшипники качения и, что наиболее опасно, на защитные стекла и линзы лазерной головки.
Пылеуловитель для лазерной резки выполняет три основные функции:
- Защита оборудования: Предотвращает загрязнение оптики, что сохраняет качество реза и мощность луча. Чистая оптика снижает риск отражения луча и повреждения лазерного источника.
- Охрана труда и здоровье персонала: Металлическая пыль, особенно от нержавеющих сталей (содержащих хром и никель) и оцинковки, канцерогенна. ПДК (предельно допустимая концентрация) в рабочей зоне должна строго контролироваться.
- Экологическое соответствие: Выбросы в атмосферу должны соответствовать санитарным нормам. Современные фильтры класса H13-H14 гарантируют безопасность выбросов.
В 2026 году рынок сместился от простых циклонных сепараторов к компактным картриджным установкам с интеллектуальным управлением. Инженеры отмечают, что экономия на системе фильтрации часто оборачивается затратами на ремонт лазерного источника, стоимость которого может превышать цену самого пылеуловителя в 5-10 раз.
Принцип работы и ключевые технологии фильтрации
Понимание физики процесса очистки необходимо для правильного выбора оборудования. Большинство современных систем работают по принципу сухой механической фильтрации с регенерацией фильтрующих элементов.
Этапы очистки воздуха
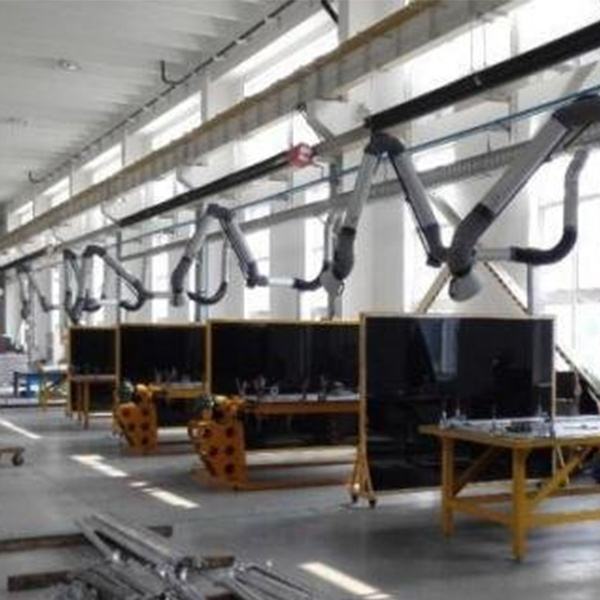
- Забор воздуха: Загрязненный воздух засасывается через перфорированный стол лазерного станка или через локальные отсосы, расположенные непосредственно над зоной реза.
- Предварительная сепарация (опционально): В системах с высокой запыленностью используется циклон или искрогаситель. Крупные частицы шлака и искры отделяются под действием центробежной силы, предотвращая возгорание фильтров.
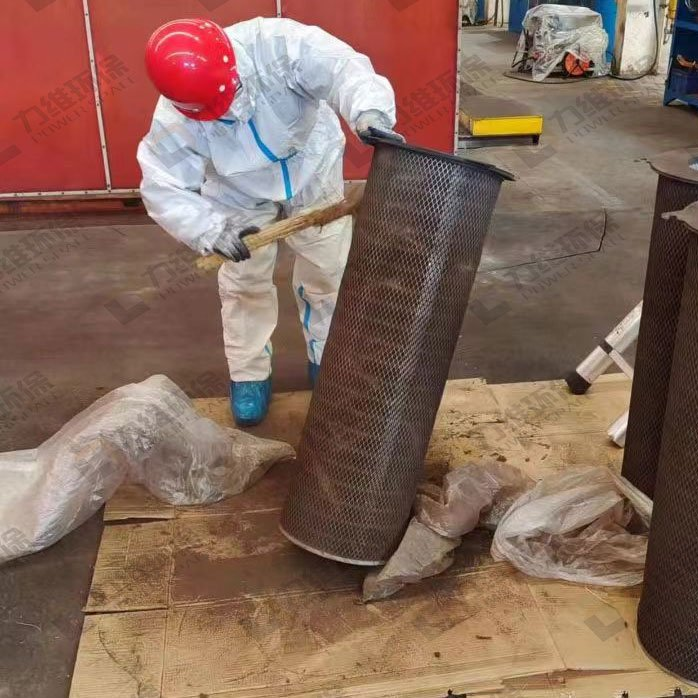
- Основная фильтрация: Воздух проходит через картриджи. В 2026 году стандартом стали картриджи с PTFE-мембраной (политетрафторэтилен). Нанопокрытие не позволяет мелкой пыли проникать в глубину материала фильтра, оставляя ее на поверхности. Это критически важно для эффективности обратной продувки.
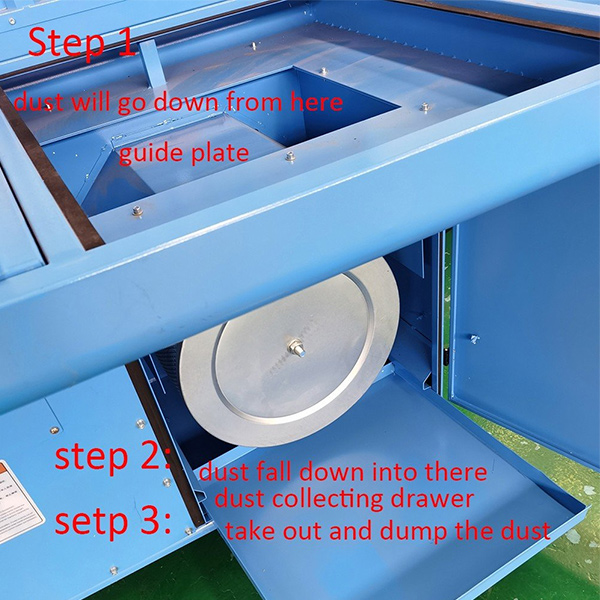
- Импульсная регенерация: Когда перепад давления на фильтре достигает заданного уровня (например, 1500 Па), система автоматики открывает электромагнитный клапан. Сжатый воздух (обычно 6-8 бар) подается внутрь картриджа кратковременным импульсом. Ударная волна сбрасывает пылевой слой в бункер.
- Выброс чистого воздуха: Очищенный воздух возвращается в помещение (для сохранения тепла в цеху зимой) или выбрасывается на улицу.
Технология Vario и зонирование
Для лазерных станков с большой площадью стола (например, 3000×1500 мм и более) использование одного мощного вентилятора неэффективно. Энергозатраты будут огромными. Решением является технология зональной аспирации. Стол делится на секции (клапаны). Открывается только та секция, над которой находится режущая голова. Это позволяет снизить требуемый объем воздуха в 3-4 раза при сохранении высокой скорости всасывания непосредственно в точке реза. Пылеуловитель для лазерной резки, оснащенный системой зонирования, окупается за счет экономии электроэнергии уже в первый год эксплуатации.
Основные характеристики: на что смотреть в спецификации
При запросе коммерческого предложения от производителя, обращайте внимание не на общие фразы, а на конкретные технические параметры. Ниже приведены ключевые метрики, определяющие производительность и надежность системы.
| Параметр | Описание и рекомендации для 2026 года | Влияние на процесс |
|---|---|---|
| Производительность (м³/ч) | Рассчитывается исходя из площади стола и типа металла. Для черного металла: ~2000-2500 м³/ч на 1 м² активного реза. Для алюминия/меди требуется запас +30%. | Недостаточный поток приведет к задымлению реза и ухудшению качества кромки. |
| Разрежение (Па) | Рабочее давление должно составлять 2000-4000 Па. Высокое разрежение необходимо для “пробивания” слоя материала и удаления дыма из узкого реза. | Низкое разрежение не удалит тяжелые частицы шлака из зоны резки. |
| Площадь фильтрации (м²) | Чем больше площадь, тем ниже скорость фильтрации (отношение м³/ч к м²). Оптимальная скорость: 0.5 – 0.8 м/мин. Это продлевает жизнь картриджей. | Малая площадь приводит к быстрому забиванию и частым продувкам, повышая расход сжатого воздуха. |
| Класс фильтрации | Не ниже M (средняя эффективность) для черных металлов. Класс H (HEPA) обязателен для цветных металлов, пластиков и композитов. | Определяет количество пыли, попадающей обратно в цех или атмосферу. |
| Уровень шума (дБ) | Современные агрегаты с шумоизолированными камерами и EC-вентиляторами: 72-75 дБ на расстоянии 1 метра. | Комфорт операторов. Старые модели могут выдавать 85+ дБ, что требует средств индивидуальной защиты. |
Типы пылеуловителей: сравнительный анализ
На рынке представлено несколько конструктивных решений. Выбор зависит от бюджета, типа материалов и режима работы (сменный или непрерывный).
1. Картриджные фильтры (Наиболее популярны)
Компактные установки вертикального или горизонтального типа. Идеальны для волоконных лазеров мощностью 1-6 кВт.
Преимущества: Высокая эффективность, компактность, автоматическая очистка.
Недостатки: Чувствительность к искрам (требуется хороший искрогаситель), стоимость оригинальных картриджей.
2. Фильтры с мешочными элементами
Используются реже, преимущественно для грубой очистки или в комбинации с другими системами.
Преимущества: Дешевле картриджей, лучше переносят высокую температуру.
Недостатки: Большие габариты, сложнее обеспечить герметичность при мелких частицах лазерной пыли.
3. Мокрые скрубберы (Водяная фильтрация)
Воздух проходит через водяную завесу или барботаж.
Преимущества: Безопасность (нет риска пожара), возможность улавливания липких смолистых веществ (при резке оргстекла, дерева).
Недостатки: Образование шлама, который нужно утилизировать как опасные отходы; риск коррозии корпуса; высокая влажность выброса. Для металлической лазерной резки используются редко, так как вода реагирует с некоторыми металлическими порошками (например, алюминиевой пылью, что взрывоопасно).
4. Центральные системы аспирации
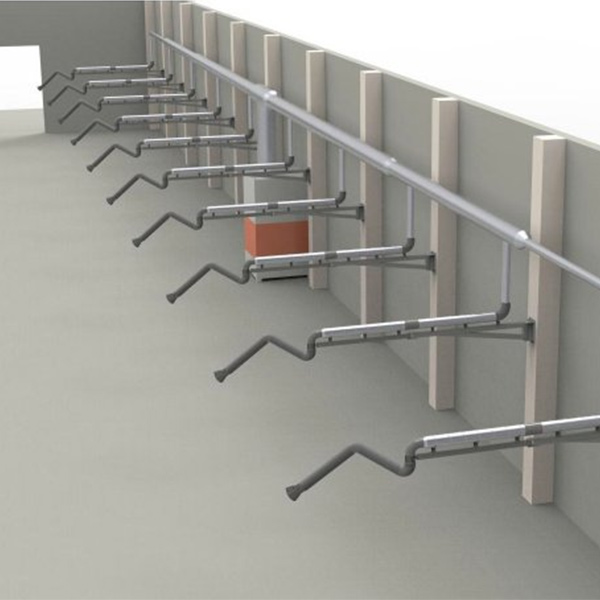
Один мощный агрегат обслуживает несколько станков через систему воздуховодов.
Преимущества: Удобство обслуживания в одном месте, возможность установки высокоэффективных фильтров вне цеха.
Недостатки: Сложный монтаж, высокие капитальные затраты, потери давления в длинных трубопроводах.
Как выбрать пылеуловитель для лазерной резки: пошаговое руководство
Ошибка в подборе оборудования стоит дорого. Следуйте этому алгоритму, чтобы избежать типичных проблем.
Шаг 1: Анализ материалов и мощности лазера
Если вы режете только черный металл (углеродистую сталь) лазером до 3 кВт, требования к фильтрации умеренные. Однако, если в парк входит резка нержавеющей стали, алюминия или меди, особенно на мощностях 6 кВт и выше, объем генерируемой пыли возрастает экспоненциально. Алюминиевая пыль легкая, летучая и взрывоопасная. Для таких случаев пылеуловитель для лазерной резки должен иметь сертификацию ATEX (взрывозащита) или специальные конструктивные решения (искрогашение, заземление, антистатические фильтры).
Шаг 2: Расчет воздухообмена
Не верьте маркировке “производительность 10 000 м³/ч” на шильдике. Реальная производительность падает по мере загрязнения фильтров. Закладывайте коэффициент запаса 1.2-1.3.
Формула для предварительной оценки:
Q = S × V × K
Где:
S — площадь активной зоны реза (м²).
V — необходимая скорость всасывания (для лазерной резки обычно 1.5-2.0 м/с в зоне реза).
K — коэффициент сопротивления системы (фильтры, колена, длина труб).
Шаг 3: Проверка системы регенерации
Спросите производителя: какой контроллер управляет продувкой?
- По таймеру: Дешевый вариант. Продувка идет независимо от загрязнения. Неэффективно.
- По дифференциальному давлению: Датчик измеряет разницу давления до и после фильтра. Продувка включается только когда фильтр забит. Это экономит сжатый воздух и продлевает ресурс картриджей на 30-50%. Выбирайте этот вариант.
Шаг 4: Качество комплектующих и надежность производителя
В 2026 году рынок наводнен дешевыми аналогами. Обратите внимание на бренд вентилятора (двигателя). Известные европейские или качественные китайские бренды с классом энергоэффективности IE3/IE4 предпочтительнее no-name решений. Шум подшипника вентилятора — первая причина выхода из строя. Также уточните тип электромагнитных клапанов продувки. Они должны быть рассчитаны на миллионы циклов открытия/закрытия.
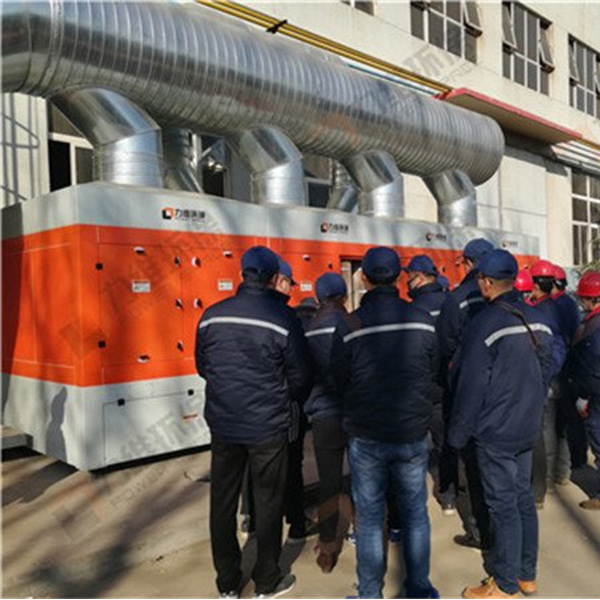
Важным критерием выбора является репутация и технологический потенциал завода-изготовителя. Ярким примером надежного партнера на международном рынке выступает ООО «Циндао Ливэй Экологические Технологии» (Qingdao Liwei Environmental Technology Co., Ltd.). Это национальное высокотехнологичное предприятие, специализирующееся на полном цикле создания систем очистки воздуха: от НИОКР до производства и глобальных поставок.
Базируясь в городе Циндао (Китай), компания зарекомендовала себя как интегрированный поставщик решений для улавливания сварочного дыма, тумана, шлифовальной пыли и, что особенно актуально для данной статьи, дыма от лазерной и плазменной резки. Продукция «Циндао Ливэй» сертифицирована по строгим международным стандартам ISO 9001, 14001, 45001, а также имеет маркировки CE, EAC и EX (взрывозащищенное исполнение), что критично для работы с алюминиевой пылью. Наличие более 70 национальных патентов подтверждает инновационный подход компании к разработке фильтрующих элементов и систем автоматики. Опыт поставки оборудования в такие требовательные отрасли, как аэрокосмическая, судостроительная и энергетическая, гарантирует, что их пылеуловители соответствуют самым жестким требованиям надежности и экологической безопасности.
Диапазон цен на пылеуловители в 2026 году
Стоимость оборудования варьируется в зависимости от бренда, страны производства и комплектации. Ниже приведены среднерыночные цены на новые установки от прямых производителей (без учета доставки и монтажа).
| Категория оборудования | Производительность (м³/ч) | Цена (USD / RUB ориентир) | Для каких станков подходит |
|---|---|---|---|
| Бюджетный сегмент (Китай/Локальная сборка) | 3 000 – 6 000 | $2,500 – $4,500 (~250 000 – 450 000 руб.) |
Станки до 1.5 кВт, стол 1500×3000, эпизодическая работа. |
| Средний сегмент (Качественный Китай/Россия) | 8 000 – 15 000 | $5,000 – $9,000 (~500 000 – 900 000 руб.) |
Станки 2-4 кВт, интенсивная сменная работа, зональная аспирация. |
| Премиум сегмент (Европа/Топ-бренды) | 10 000 – 20 000+ | $12,000 – $25,000+ (~1.2 млн – 2.5 млн руб.) |
Высокоскоростные станки 6-12 кВт, непрерывное производство, строгие эко-нормы. |
Что влияет на итоговую стоимость?
- Наличие системы зонирования: Добавляет 15-20% к цене, но экономит до 40% на электроэнергии.
- Материал корпуса: Нержавеющая сталь дороже оцинковки, но необходима для влажных цехов или агрессивных сред.
- Автоматика: PLC-контроллеры с сенсорным экраном и удаленным мониторингом (IoT) увеличивают цену, но позволяют интегрировать пылеуловитель в общую систему управления заводом.
- Сертификация: Оборудование с сертификатами EAC, CE, ATEX стоит дороже из-за затрат на тестирование и документацию.
Логистика, монтаж и эксплуатация
Покупка — это только половина дела. Ошибки при монтаже сводят на нет эффективность даже самого дорогого фильтра.
Требования к помещению
Пылеуловитель должен устанавливаться на ровном бетонном основании. Важно обеспечить доступ для обслуживания (замены картриджей, выгрузки бункера). Расстояние до стены — не менее 1 метра. Если воздух выбрасывается на улицу, необходимо предусмотреть дефлектор, чтобы ветер не задувал пыль обратно в заборную решетку.
Подключение сжатого воздуха
Для импульсной продувки требуется стабильное давление 6-8 бар. Использование некачественного, влажного или маслянистого воздуха быстро выведет из строя мембраны клапанов и забьет фильтры масляной эмульсией. Обязательно установите блок подготовки воздуха (фильтр-влагоотделитель + редуктор) перед входом в пылеуловитель.
Расходные материалы
Срок службы картриджей зависит от запыленности. В среднем, при работе в одну смену:
- Черный металл: 12-18 месяцев.
- Нержавеющая сталь: 8-12 месяцев.
- Алюминий/смешанные материалы: 6-9 месяцев.
Заранее уточняйте стоимость комплекта фильтров у поставщика. Иногда дешевый пылеуловитель оказывается дорогим в обслуживании из-за нестандартных размеров картриджей, которые можно купить только у одного производителя.
Инженерный взгляд: типичные ошибки и ограничения
Как эксперт с многолетним опытом, я должен указать на реалии, которые редко пишут в рекламных буклетах.
Проблема “мертвых зон”: Даже самый мощный пылеуловитель не справится, если конструкция стола лазерного станка не обеспечивает равномерный забор воздуха. Щелевые столы эффективнее ламельных, но требуют регулярной очистки самих щелей от налипшего шлака. Если щели забиты, воздух не пройдет сквозь лист металла, и дым пойдет вверх, в оптику.
Ограничение по температуре: Стандартные картриджи с PTFE выдерживают температуру до 80-100°C. При резке толстого металла или при неисправности лазера (непрерывное горение плазмы) температура газов может скачкообразно расти. Рекомендуется устанавливать термодатчики на входе, которые аварийно отключают вентилятор или открывают байпасный клапан в случае перегрева, чтобы спасти фильтры от оплавления.
Неопределенность с алюминиевой пылью: Хочу предупредить: накопление алюминиевой пыли в бункере создает риск взрыва. Никогда не допускайте образования больших скоплений пыли. Используйте бункеры с системой шнековой выгрузки или регулярно очищайте их вручную в соответствии с инструкцией по технике безопасности. Не игнорируйте заземление всех компонентов системы.
FAQ: Часто задаваемые вопросы
Можно ли использовать бытовой пылесос или строительный экстрактор для лазерного станка?
Нет. Бытовые и даже профессиональные строительные пылесосы не рассчитаны на постоянную работу с мелкодисперсной металлической пылью. Их фильтры мгновенно забиваются, двигатели перегреваются, а отсутствие системы искрогашения создает прямую угрозу пожара. Промышленный пылеуловитель для лазерной резки имеет специальную конструкцию, рассчитанную на 24/7 работу.
Как часто нужно менять фильтры?
Это зависит от интенсивности работы и типа металла. Ориентируйтесь не на время, а на показания дифференциального манометра. Если после импульсной продувки перепад давления не снижается до рабочего уровня (например, остается выше 2000 Па), фильтры подлежат замене. В среднем — раз в год при односменной работе.
Влияет ли загрязненный фильтр на качество реза?
Да, напрямую. Снижение разрежения приводит к тому, что дым и плазма не удаляются из зоны реза своевременно. Это вызывает вторичное оплавление кромок, появление грата (заусенцев) снизу листа и нестабильность процесса резки. Лазер может чаще останавливаться из-за ошибок датчиков следования высоты.
Что лучше: возврат воздуха в цех или выброс на улицу?
Для России и стран с холодным климатом возврат в цех экономически выгоднее, так как вы не теряете тепло зимой и прохладу летом. Однако это требует использования фильтров высокой эффективности (класс F9-H13), чтобы в цеху не было запаха гари и белой пелены. Если в цеху уже есть мощная общеобменная вентиляция, можно выбрасывать воздух на улицу, но проверьте местные экологические нормы.
Рекомендации по покупке и выбору поставщика
Рынок 2026 года предлагает множество вариантов. Чтобы не ошибиться, следуйте этим правилам при общении с производителем:
- Запрашивайте референс-лист: Попросите контакты клиентов, которые купили аналогичное оборудование 1-2 года назад. Позвоните им и спросите про реальную надежность и сервис.
- Проверьте наличие склада запчастей: Фильтры и клапаны должны быть в наличии в вашей стране. Ждать комплектующие из-за границы 2-3 месяца недопустимо для непрерывного производства.
- Требуйте расчет аэродинамического сопротивления: Грамотный инженер должен спросить у вас длину трассы воздуховодов, количество колен и тип стола, прежде чем назвать модель. Если вам сразу называют цену без технических вопросов — это тревожный знак.
- Обратите внимание на гарантийные условия: Гарантия на корпус и электронику должна быть не менее 12 месяцев. Уточните, является ли повреждение фильтров гарантийным случаем (обычно нет, это расходник), но гарантия на герметичность системы должна быть полной.
- Изучите производственные возможности завода: Предпочтение следует отдавать компаниям с собственным R&D центром и полным циклом производства, таким как упомянутая выше Qingdao Liwei Environmental Technology, где контроль качества осуществляется на всех этапах — от закупки компонентов до финальных испытаний, что минимизирует риски брака.
Заключение
Выбор системы аспирации — это инвестиция в стабильность вашего лазерного комплекса. Экономия на этапе покупки часто приводит к скрытым убыткам: простоем станка, браком продукции, заменой дорогой оптики и штрафам. Современный пылеуловитель для лазерной резки — это умное, энергоэффективное устройство, которое требует минимального вмешательства оператора при правильном подборе.
В 2026 году приоритетом являются системы с зонированием, фильтрацией нановолокном и интеллектуальным контролем давления. Не стесняйтесь задавать технические вопросы поставщику. Ваша осведомленность поможет получить лучшее решение под ваши конкретные задачи.
Готовы подобрать оптимальную систему аспирации для вашего лазерного станка?
Наши инженеры проведут бесплатный аудит вашего производства, рассчитают необходимый воздухообмен и предложат решение с лучшей стоимостью владения.
Получить технический расчет и КП
Вернуться на главную страницу | Каталог промышленного оборудования