Очистка воздуха от лазерного резака 2026: купить у производителя – цена
2026-08-04
- Очистка воздуха от лазерного резака: почему стандартные фильтры не справляются с нагрузкой 2026 года
- Физика процесса: что именно нужно удалять из воздуха
- Технологии очистки: сравнение решений для 2026 года
- Ключевые параметры при выборе оборудования у производителя
- Экономика владения: TCO (Total Cost of Ownership) в 2026 году
- Почему стоит покупать напрямую у производителя, а не у дилера
- Интеграция с производственной линией: ошибки монтажа
- Тренды 2026: умные системы и энергоэффективность
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг
Очистка воздуха от лазерного резака: почему стандартные фильтры не справляются с нагрузкой 2026 года
В нашей практике инженеров по промышленной вентиляции мы регулярно сталкиваемся с одной и той же ошибкой закупщиков: попыткой решить проблему токсичных аэрозолей бытовыми или полупромышленными решениями. Очистка воздуха от лазерного резака — это не просто вопрос комфорта оператора, это критический параметр безопасности производства, влияющий на срок службы оптики лазера и соответствие нормам СанПиН и ГОСТ. В 2026 году требования к качеству фильтрации ужесточились из-за внедрения новых экологических стандартов в РФ и странах ЕАЭС, а также из-за роста стоимости замены компонентов лазерных источников.
Когда вы покупаете систему фильтрации у производителя, вы платите не за “коробку с вентилятором”, а за инженерный расчет аэродинамического сопротивления и химической емкости фильтрующих элементов. Мы видели случаи, когда экономия 15% на этапе закупки приводила к потере 40% производительности цеха из-за частых простоев на замену забитых картриджей и ремонта загрязненной лазерной головки. Эта статья написана для технических директоров, главных инженеров и владельцев металлообрабатывающих предприятий, которые хотят понять реальную экономику процесса и избежать скрытых затрат.
Здесь нет маркетинговой воды. Только технические параметры, реальные кейсы из наших проектов за последние 12 месяцев и четкие рекомендации по выбору оборудования. Если вы планируете модернизацию парка станков в 2026 году, эти данные помогут вам составить точное техническое задание для поставщика.
Физика процесса: что именно нужно удалять из воздуха
Лазерная резка, особенно металлов (сталь, алюминий, медь) и полимеров, генерирует сложный коктейль загрязнителей. Понимание состава дыма — ключ к выбору правильного фильтра. Многие считают, что достаточно убрать видимую копоть. Это фатальная ошибка. Видимая часть составляет менее 10% от общей массы вредных веществ.
Основные компоненты загрязненного воздуха при лазерной резке:
- Твердые частицы (PM2.5 и PM10): Микроскопические капли расплавленного металла и оксиды. Размер частиц часто составляет 0.1–1 мкм. Именно они оседают на линзах и зеркалах лазера, снижая мощность луча на 20-30% за несколько недель работы без очистки.
- Летучие органические соединения (ЛОС/VOCs): При резке пластика, акрила или окрашенного металла выделяются бензол, формальдегид, стирол и другие канцерогены. Угольный фильтр низкой плотности не способен их адсорбировать эффективно.
- Озон и оксиды азота: Побочные продукты взаимодействия лазерного луча высокой энергии с атмосферным воздухом. Требуют специфических каталитических нейтрализаторов.
В 2025-2026 годах мы наблюдаем рост использования волоконных лазеров мощностью от 6 кВт до 20 кВт. Чем выше мощность, тем выше температура плазмы в зоне реза и тем мельче становятся частицы дыма. Стандартные HEPA-фильтры класса H13 быстро забиваются субмикронными частицами, создавая избыточное разрежение. Это приводит к тому, что дым начинает просачиваться через защитные стекла станка обратно в цех.
Практический совет: Перед выбором системы запросите у поставщика лазера данные о газообразных выделениях для конкретного материала, который вы будете резать чаще всего. Для нержавеющей стали критичны хроматы, для алюминия — оксиды алюминия, которые обладают абразивными свойствами.
Технологии очистки: сравнение решений для 2026 года
Рынок предлагает три основных типа систем. Давайте разберем их применимость для промышленных задач, опираясь на наш опыт интеграции.
1. Электростатические осадители (ESP)
Принцип действия основан на ионизации частиц и их осаждении на пластинах под действием электрического поля.
Плюсы: Низкое аэродинамическое сопротивление, возможность мойки пластин (многоразовое использование).
Минусы: Крайне низкая эффективность против газов и запахов. Образование озона как побочного продукта работы самого фильтра. Высокие требования к обслуживанию: если пластины загрязнены маслом, эффективность падает до нуля.
Вердикт: Подходит только для предварительной очистки крупнодисперсной пыли на деревообрабатывающих лазерах. Для металла в 2026 году считается устаревшим решением из-за жестких норм по выбросам.
2. Картриджные фильтры с импульсной продувкой
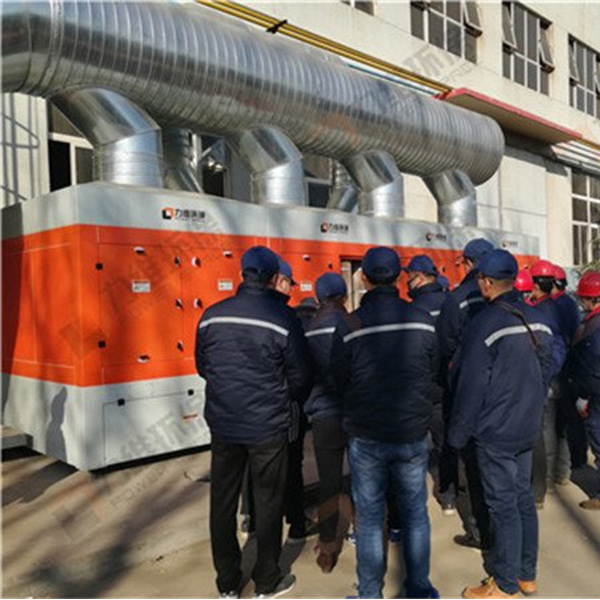
Самый распространенный тип в промышленном секторе. Воздух проходит через гофрированные картриджи из полиэстера или нановолокна.
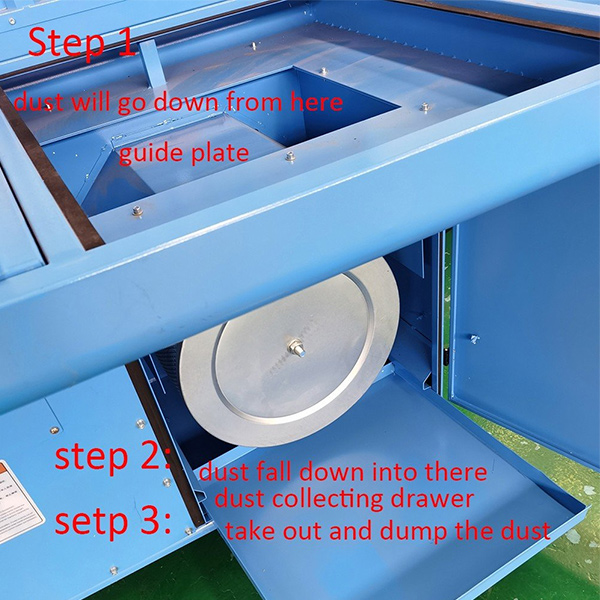
Плюсы: Высокая эффективность захвата твердых частиц (до 99.9% для частиц >0.3 мкм). Система автоматической регенерации (продувка сжатым воздухом) продлевает жизнь картриджа.
Минусы: Не удаляет газы и запахи без дополнительной стадии угольной фильтрации. Занимает большую площадь.
Вердикт: Золотой стандарт для резки черного металла и алюминия. Обязательное требование — наличие предварительного циклона или искрогасителя.
3. Комбинированные системы (HEPA + активированный уголь)
Многоступенчатая очистка: префильтр -> HEPA H13/H14 -> слой активированного угля.
Плюсы: Удаляет и пыль, и токсичные газы. Компактность модулей.
Минусы: Высокая стоимость расходных материалов. Уголь имеет ограниченный ресурс адсорбции и не восстанавливается.
Вердикт: Единственный подходящий вариант для резки пластиков, композитов и окрашенных листов. Для чистой стали часто является избыточным по цене, если нет строгих требований к запаху.
| Параметр | Электростатический (ESP) | Картриджный с продувкой | Комбинированный (HEPA+Уголь) |
|---|---|---|---|
| Эффективность по пыли | 85-90% | 99.9% | 99.99% |
| Удаление газов/запахов | Нет | Только с доп. модулем | Да (высокое) |
| Расходные материалы | Моющиеся пластины | Картриджи (замена 1-2 раза в год) | Картриджи + Уголь (часто) |
| Энергопотребление | Низкое | Среднее (нужен компрессор) | Высокое (сопротивление слоя) |
| Применимость 2026 | Нишевая (дерево) | Основная (металл) | Специфическая (пластик/химия) |
Ключевые параметры при выборе оборудования у производителя
Когда вы запрашиваете коммерческое предложение, не ограничивайтесь вопросом “сколько стоит?”. Производитель обязан предоставить расчет на основе следующих параметров. Если менеджер не спрашивает у вас эти данные, бегите от него.
Объем прокачиваемого воздуха (м³/ч)
Для лазерного станка с рабочей зоной 3×1.5 метра минимальный объем вытяжки должен составлять 2500-3000 м³/ч. Для зоны 6×2 метра — от 6000 м³/ч. Однако, важный нюанс: эффективная скорость всасывания в зоне реза должна быть не менее 1.5-2 м/с. Простое увеличение объема вентилятора без правильной геометрии воздуховодов приведет к шуму, но не к очистке.
Аэродинамическое сопротивление (Па)
Новый фильтр имеет сопротивление около 150-200 Па. Загрязненный — до 1500-2000 Па. Ваш вентилятор должен иметь запас мощности по давлению. Мы рекомендуем выбирать вентиляторы с характеристикой, позволяющей поддерживать нужный объем воздуха даже при сопротивлении системы 2500 Па. В противном случае, через 3 месяца работы эффективность упадет вдвое.
Класс фильтрации и сертификация
В России и странах ЕАЭС обязательно наличие сертификата соответствия ТР ТС. Для экспорта в Европу — CE. Фильтрующие элементы должны иметь класс эффективности не ниже F9 (для префильтра) и H13 (для основного фильтра). Требуйте протоколы испытаний фильтров, а не просто декларацию на весь шкаф.
Именно здесь важно обращать внимание на происхождение оборудования и его сертификационный пакет. Например, продукция компании ООО «Циндао Ливэй Экологические Технологии» (Qingdao Liwei Environmental Technology Co., Ltd.) сертифицирована по международным стандартам ISO 9001, 14001 и 45001, а также имеет маркировку EAC и CE. Наличие более 70 национальных патентов и подтвержденного соответствия требованиям взрывозащищенного исполнения (EX) говорит о том, что производитель подходит к вопросам безопасности систематно, а не формально.
Система пожарной безопасности
Лазерная резка металла сопровождается выбросом искр. Попадание раскаленной частицы в бумажный или синтетический фильтр — прямая дорога к пожару.
Обязательные элементы:
- Искрогаситель (циклонного типа или лабиринтный) на входе.
- Датчики температуры внутри фильтрующего блока.
- Система автоматического пожаротушения (газовая или водяная), интегрированная с контроллером станка.
В нашей практике был случай, когда клиент отказался от искрогасителя ради экономии 50 000 рублей. Через два месяца произошел возгорание фильтров, ущерб составил более 2 млн рублей и простой производства на 3 недели. Это цена, которую нельзя игнорировать.
Экономика владения: TCO (Total Cost of Ownership) в 2026 году
Цена покупки (CAPEX) — это лишь верхушка айсберга. Реальные затраты складываются из эксплуатационных расходов (OPEX). Давайте посчитаем на примере среднего цеха с двумя станками по 6 кВт.
Сценарий А: Дешевое оборудование (Китай, no-name)
- Стоимость установки: 350 000 руб.
- Замена фильтров: каждые 3 месяца (низкое качество материала). Стоимость комплекта: 40 000 руб.
- Электроэнергия: высокий КПД двигателя, но отсутствие частотного регулятора ведет к перерасходу.
- Простои на обслуживание: 4 часа в квартал.
- Итого за год: 350 000 + (4 * 40 000) + электроэнергия = ~550 000 руб. + риски поломок.
Сценарий Б: Профессиональное решение от производителя (RF-Engineering / Analogues)
- Стоимость установки: 650 000 руб.
- Замена фильтров: раз в 12-18 месяцев (нановолокно, большая площадь фильтрации). Стоимость комплекта: 75 000 руб.
- Электроэнергия: EC-вентиляторы с частотным регулированием, экономия до 40%.
- Простои: автоматическая продувка, замена раз в год (4 часа).
- Итого за год: 650 000 + 75 000 + сниженная энергия = ~750 000 руб.
На первый взгляд, вариант Б дороже. Но учтите срок службы оборудования. Вариант А обычно выходит из строя (коррозия корпуса, отказ вентилятора) через 2-3 года. Вариант Б рассчитан на 10+ лет. Кроме того, сохранность оптики лазера в чистом воздухе экономит около 100-150 тысяч рублей в год на замене защитных стекол и линз. Таким образом, реальная экономия профессиональной системы начинается со второго года эксплуатации.
Еще один фактор 2026 года — стоимость утилизации опасных отходов. Фильтры, загрязненные тяжелыми металлами, относятся к опасным отходам. Лицензированные компании берут за это деньги. Чем реже вы меняете фильтры (при сохранении эффективности), тем меньше платите за утилизацию. Системы с большой площадью фильтрации (long-life filters) выигрывают здесь однозначно.
Почему стоит покупать напрямую у производителя, а не у дилера
Рынок промышленного оборудования в России пережил серьезную трансформацию. Уход многих западных брендов открыл дорогу локальным производителям и надежным зарубежным партнерам, которые способны предлагать продукт мирового уровня.
Выбор прямого поставщика, такого как ООО «Циндао Ливэй Экологические Технологии», дает ряд стратегических преимуществ перед покупкой через посредников. Компания базируется в городе Циндао (Китай) и является национальным высокотехнологичным предприятием, специализирующимся исключительно на системах очистки воздуха (сварочный дым, лазерная и плазменная резка, масляный туман) и промышленных сточных вод. Такой узкий профиль позволяет глубже понимать специфику задач, чем универсальным торговым домам.
Преимущества прямой работы с интегрированным производителем:
- Глубокая кастомизация под ваш цех. Дилер продает то, что есть на складе. Производитель уровня Liwei, имеющий собственную R&D базу и более 70 патентов, может изменить конфигурацию воздуховодов, расположение патрубка ввода/вывода или добавить шумоизоляционный кожух под ваши габариты. Мы неоднократно адаптировали стандартные модели под нестандартные потолки или существующую вентиляционную сеть заказчика.
- Гарантия качества и наличия запчастей. Производственная база, сертифицированная по ISO и SGS-CE, обеспечивает стабильную повторяемость характеристик. В отличие от “гаражных” сборок, здесь действует многоуровневый контроль качества: от закупки компонентов до финальных испытаний. Вы получаете гарантию поставки расходников на 5-7 лет вперед, что критично в условиях нестабильной логистики.
- Экспертная техническая поддержка. Когда у вас встает станок, вам нужен инженер, который знает конструкцию изнутри. Прямой контакт с конструкторским бюро позволяет решать нестандартные задачи (например, интеграция с системой дымоудаления здания или подбор специализированных фильтров для аэрокосмических сплавов) за дни, а не недели.
- Честная цена без наценок. Отсутствие дилерской наценки (обычно 20-40%) позволяет либо сэкономить бюджет, либо получить более мощную комплектацию за те же деньги. Продукция компании экспортируется в более чем 50 стран, включая РФ, ЕС и США, что подтверждает её конкурентоспособность на глобальном рынке.
При выборе производителя обращайте внимание на наличие собственного испытательного стенда. Попросите показать видео тестирования или протоколы замеров шума и эффективности. Если компания собирает оборудование без контроля качества сварных швов и герметичности камер, вы получите утечки неочищенного воздуха прямо в помещение.
Интеграция с производственной линией: ошибки монтажа
Даже самая дорогая система очистки не будет работать, если она неправильно подключена. Вот топ-3 ошибки, которые мы исправляем в 60% случаев аудита существующих систем.
1. Неправильный диаметр воздуховодов.
Часто пытаются подключить мощный фильтр к существующим трубам малого диаметра. Это создает турбулентность и свист. Скорость воздуха в магистральном трубопроводе должна быть 10-12 м/с, в ответвлениях — 15-18 м/с. Используйте таблицу потерь давления для расчета диаметра. Для потока 3000 м³/ч минимум — труба Ø315 мм, лучше Ø355 мм.
2. Отсутствие компенсаторов вибрации.
Вентилятор создает вибрацию. Если он жестко соединен с корпусом станка или зданием, вибрация передается на конструкцию, вызывая разрушение сварных швов и повышенный шум. Всегда используйте гибкие вставки (текстильные или резиновые) между вентилятором и воздуховодом, а также между фильтром и магистралью.
3. Игнорирование приточной компенсации.
Вытяжка удаляет тысячи кубометров воздуха из цеха. Если этот объем не восполняется приточной вентиляцией, в помещении создается разрежение. Двери открываются с трудом, сквозняки задувают плазму реза (ухудшая качество кромки), а пыль с улицы засасывается через щели. Правило: объем притока должен составлять 80-90% от объема вытяжки. Остальные 10-20% компенсируются инфильтрацией.
Тренды 2026: умные системы и энергоэффективность
Современная очистка воздуха от лазерного резака становится частью экосистемы Industry 4.0. Что мы видим в передовых решениях этого года?
- IoT-мониторинг загрязнения. Датчики дифференциального давления передают данные о степени загрузки фильтров в реальном времени на смартфон главного инженера. Больше никаких замен “по графику” или “когда стало плохо пахнуть”. Замена производится точно в момент достижения предельного сопротивления. Это экономит до 20% ресурса фильтров.
- EC-технологии двигателей. Электронно-коммутируемые двигатели позволяют плавно регулировать обороты в зависимости от текущего режима резки. Лазер не всегда работает на 100% мощности. Система снижает обороты в паузах, экономя электроэнергию и снижая износ фильтров.
- Модульность. Возможность наращивания мощности. Начали с одного станка — поставили один модуль. Добавили второй станок — докупили второй модуль и объединили их в единую магистраль. Это снижает первоначальные инвестиции.
Источник: Аналитический отчет рынка промышленной вентиляции РФ, 2026 показывает, что спрос на энергоэффективные системы с интеллектуальным управлением вырос на 35% за последний год. Инвестиции в “умное” оборудование окупаются за счет снижения ФОТ на обслуживание и экономии электроэнергии в среднем за 14 месяцев.
Часто задаваемые вопросы
Как часто нужно менять фильтры в системе очистки?
Это зависит от интенсивности работы и типа материала. При односменной работе (8 часов) и резке черного металла картриджи служат 12-18 месяцев. При резке алюминия или нержавейки — 8-12 месяцев из-за более липкой пыли. При резке пластика угольные фильтры требуют замены каждые 3-6 месяцев. Ориентируйтесь не на время, а на показания датчика перепада давления. Предельное значение обычно указано в паспорте (например, 2000 Па).
Можно ли вывести очищенный воздух обратно в цех зимой?
Да, это стандартная практика для сохранения тепла в помещении. Однако, для этого система должна гарантировать очистку до класса H13/H14 и полное удаление запахов. Если есть хоть малейший запах гари или химических веществ, рециркуляция запрещена санитарными нормами. Для зимнего режима рекомендуется использовать системы с рекуперацией тепла, если вывод осуществляется на улицу, либо высокоэффективные рециркуляционные блоки с многоступенчатой очисткой.
Нужен ли отдельный фундамент для фильтрационной установки?
Для небольших установок (до 1000 кг) достаточно ровного бетонного пола. Для промышленных центральных систем весом несколько тонн требуется виброизолированная площадка или фундамент, рассчитанный на распределенную нагрузку. Важно проверить несущую способность перекрытия, если установка планируется на втором этаже. Вес заполненного пылью фильтра может значительно превышать вес пустого.
Что делать, если система шумит?
Первичный источник шума — вентилятор и аэродинамические завихрения. Проверьте:
1. Нет ли препятствий во всасывающем патрубке.
2. Исправен ли глушитель на выходе (если воздух выбрасывается на улицу).
3. Не забились ли фильтры (шум меняется на гул при перегрузке двигателя).
Если шум идет от воздуховодов, установите дополнительные виброкомпенсаторы и проверьте крепления. Шум свыше 80 дБ требует обязательной шумоизоляции корпуса фильтра или размещения установки в отдельном помещении.
Заключение: ваш следующий шаг
Выбор системы для очистки воздуха от лазерного резака в 2026 году — это стратегическое решение. Оно влияет на здоровье сотрудников, юридическую безопасность бизнеса и рентабельность производства. Не выбирайте по самой низкой цене в каталоге. Выбирайте по совокупной стоимости владения и надежности партнера.
Мы рекомендуем провести аудит вашего текущего состояния: замерить запыленность в цеху, оценить состояние оптики лазеров и рассчитать необходимый воздухообмен. Только на основе этих данных можно подобрать оборудование, которое будет работать эффективно, а не просто занимать место.
Если вы готовы модернизировать свое производство и получить индивидуальное технико-коммерческое предложение с расчетом окупаемости, свяжитесь с нашими инженерами. Мы подготовим проект, учитывая специфику ваших материалов и планировку цеха.
Свяжитесь с нами сегодня для бесплатной консультации и расчета системы.
Читайте также: Промышленные фильтры для лазерной резки: руководство по выбору | Сравнение волоконных и CO2 лазеров: требования к вентиляции