Пылеулавливание для сварочных роботов 2026: цена от завода – Производитель
2026-08-07
- Пылеулавливание для сварочных роботов: почему 2026 год меняет правила игры в промышленной очистке
- Технические требования к системам очистки для роботизированной сварки
- Сравнение типов систем: что выбрать для вашего производства
- Экономика владения: расчет TCO (Total Cost of Ownership)
- Нормативная база и сертификация в РФ и ЕАЭС
- Типичные ошибки при монтаже и эксплуатации
- Часто задаваемые вопросы
- Почему стоит выбирать решения от ООО «Циндао Ливэй Экологические Технологии»
- Заключение и следующие шаги
Пылеулавливание для сварочных роботов: почему 2026 год меняет правила игры в промышленной очистке
В нашей практике работы с крупными производственными линиями мы часто сталкиваемся с одной и той же ошибкой: инженеры выбирают систему аспирации, ориентируясь на паспортную мощность вентилятора, а не на аэродинамику захвата дыма. Это фундаментальная ошибка. В 2026 году стандарты экологической безопасности в России и странах ЕАЭС ужесточились, а стоимость электроэнергии выросла на 15-20% по сравнению с показателями трехлетней давности. Старые подходы «поставить трубу побольше» больше не работают экономически.
Пылеулавливание для сварочных роботов — это не просто фильтр. Это сложная инженерная система, которая должна синхронизироваться с кинематикой манипулятора. Если вы покупаете оборудование сегодня, вы инвестируете в актив, который будет работать минимум 7-10 лет. Ошибка в выборе типа фильтрации или мощности отсоса приведет либо к постоянному загрязнению цеха мелкодисперсной пылью (которая проникает в легкие глубже, чем крупная стружка), либо к чрезмерным счетам за электричество.
Мы проанализировали более 40 внедрений систем очистки на роботизированных участках за последние два года. Данные однозначны: правильная настройка локального отсоса снижает потребление фильтрующих элементов на 40% и увеличивает срок службы сервоприводов робота, так как металлическая пыль не оседает на осях и редукторах. В этой статье мы разберем технические нюансы, которые производители часто опускают в рекламных буклетах, но которые критичны для главного инженера или закупщика.
Физика процесса: почему обычный вытяжной шкаф не подходит для робота
Сварочный робот движется по сложной траектории со скоростью до 2-3 метров в секунду. Стационарный вытяжной зонт, эффективный для ручной сварки, здесь бесполезен. Дымовой факел при роботизированной сварке (особенно MAG/MIG) имеет высокую начальную скорость и температуру. Если скорость всасывания в зоне захвата ниже скорости подъема дыма (обычно 0.5–0.8 м/с для горячих газов), дым уходит в помещение.
Ключевой параметр, который вы должны контролировать — это не общий воздухообмен в цеху, а скорость воздуха непосредственно у сварочной горелки. Для роботизированных комплексов оптимальным решением является интеграция системы отсоса непосредственно в конструкцию робота или использование подвижных коаксиальных зонтов. Мы видели случаи, когда клиенты пытались сэкономить, установив общие потолочные панели фильтрации. Результат? Загрязнение датчиков зрения робота через 3 месяца работы и необходимость полной остановки линии для химчистки оптики. Стоимость простоя линии в 10 раз превышает стоимость правильной системы локального отсоса.
Действие сейчас: проверьте текущую скорость воздушного потока в зоне сварки вашего робота. Если она ниже 1.2 м/с при работе на максимальном токе, ваша система неэффективна.
Технические требования к системам очистки для роботизированной сварки
При выборе оборудования необходимо опираться на жесткие технические критерии. Рынок переполнен предложениями, но лишь малая часть из них соответствует реальным нагрузкам роботизированных ячеек. Рассмотрим ключевые параметры, влияющие на эффективность пылеулавливания для сварочных роботов.
1. Тип фильтрующего материала и класс фильтрации
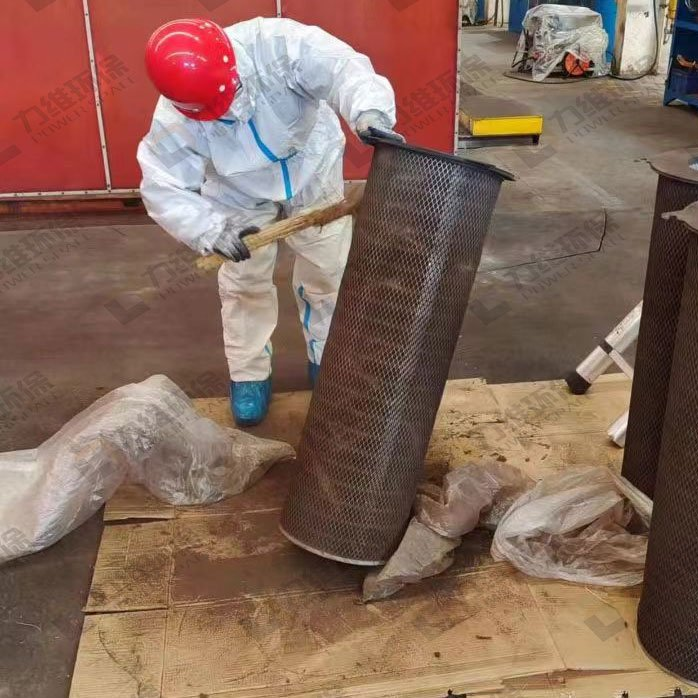
Сварочный аэрозоль состоит из частиц оксидов металлов размером от 0.1 до 1 мкм. Это субмикронная фракция. Обычные тканевые фильтры класса G3-G4 здесь не справятся — они пропустят основную массу опасных частиц. Необходимы фильтры класса F9 (по EN 779) или, что предпочтительнее, картриджные фильтры с нановолоконным покрытием (ePTFE).
Нановолоконное покрытие создает барьер на поверхности фильтра, не позволяя пыли проникать в глубину материала. Это обеспечивает два преимущества:
- Стабильное сопротивление потоку воздуха (перепад давления не растет так быстро).
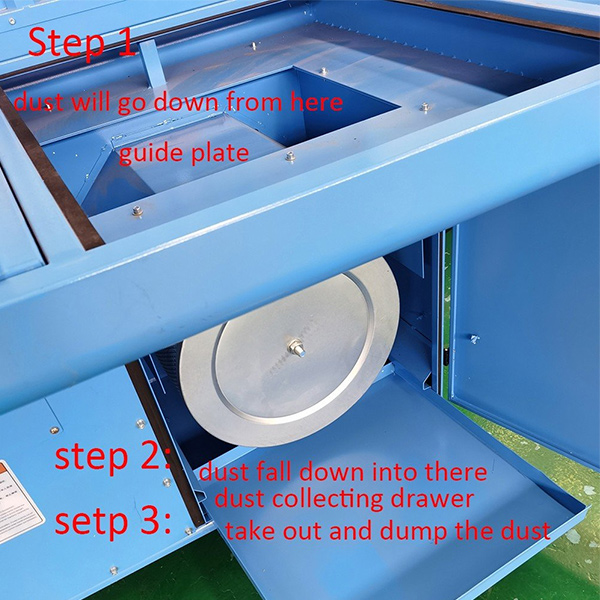
- Эффективная импульсная регенерация (очистка сжатым воздухом). Пыль стряхивается легче, так как не застревает в толще ткани.
В нашей практике был случай с клиентом из автомобильного сектора, который использовал обычные полиэстеровые картриджи. Через 6 месяцев перепад давления достиг 1500 Па, вентилятор работал на пределе, потребляя на 25% больше энергии. Замена на картриджи с нано-мембраной снизила перепад до стабильных 800-900 Па. Разница в стоимости фильтров окупилась за 8 месяцев только на экономии электроэнергии.
2. Автоматизация управления и синхронизация с роботом
Современная система должна «понимать», когда робот варит, а когда меняет инструмент или стоит в паузе. Подключение к контроллеру робота (через цифровые входы/выходы или протоколы Profibus/Profinet/EtherCAT) позволяет включать вентилятор только в момент дугообразования. Это дает экономию ресурса фильтра и электроэнергии до 30-40% в зависимости от коэффициента использования дуги (Duty Cycle).
Если система работает постоянно на полную мощность, пока робот простаивает, вы сжигаете деньги. Кроме того, умная система мониторинга перепада давления должна автоматически инициировать импульсную продувку фильтров только тогда, когда это действительно нужно, а не по таймеру. Продувка по таймеру часто приводит либо к избыточному расходу сжатого воздуха, либо к недостаточной очистке фильтров.
3. Пожаробезопасность и искрогашение
Роботизированная сварка часто ведется на высоких токах (до 300-400 А), что сопровождается выбросом крупных искр и брызг расплавленного металла. Попадание горячей искры на сухой фильтрующий элемент — прямая угроза пожара. Система должна иметь многоступенчатую защиту:
- Искрогаситель (циклонного типа или лабиринтный) на входе.
- Датчики температуры на входе в фильтрующий блок.
- Систему автоматического пожаротушения внутри шкафа фильтра (опционально, но рекомендуется для непрерывных линий).
Сертификация оборудования по нормам пожарной безопасности РФ и ЕАЭС обязательна. Отсутствие сертификата соответствия техническому регламенту о требованиях пожарной безопасности (ФЗ-123) может стать причиной запрета эксплуатации установки инспекцией ГПН.
Действие сейчас: запросите у поставщика график зависимости перепада давления от времени для предлагаемых фильтров. Если такого графика нет, производитель не проводил реальных испытаний.
Сравнение типов систем: что выбрать для вашего производства
Не существует универсального решения. Выбор зависит от компоновки ячейки, типа сварки и бюджета. Ниже приведено детальное сравнение трех основных архитектур систем очистки.
| Параметр | Локальный отсос (на горелке/рукаве) | Вытяжной стол с перфорацией | Центральная магистральная система |
|---|---|---|---|
| Принцип действия | Захват дыма непосредственно у источника (сопло горелки или близлежащий зонд) | Протяжка воздуха через перфорированную поверхность стола, где лежит деталь | Объединение нескольких роботов в одну сеть с общим фильтром |
| Эффективность захвата | Высокая (90-95%). Минимальное влияние боковых сквозняков. | Средняя (60-75%). Зависит от геометрии детали и наличия зазоров. | Зависит от балансировки сети. Риск «перекоса» потоков. |
| Расход воздуха (на 1 робота) | Низкий (800 – 1200 м³/ч) | Высокий (2500 – 4000 м³/ч) | Суммарный, но с коэффициентом одновременности (0.7-0.8) |
| Влияние на процесс сварки | Может требовать корректировки программы робота из-за веса шлангов | Не влияет на движение робота. Идеально для мелких деталей. | Не влияет. Требует сложного проектирования воздуховодов. |
| Стоимость монтажа | Низкая. Компактный модуль рядом с роботом. | Средняя. Требуется изготовление специального стола. | Высокая. Прокладка магистралей, балансировка, мощный центральный блок. |
| Обслуживание | Простое. Замена фильтров раз в 6-12 мес. | Сложное. Очистка перфорации стола от накипи и шлака. | Сложное. Требуется квалифицированный персонал для балансировки. |
| Рекомендуемое применение | Крупногабаритные изделия, сварка в защитных газах, длинные швы. | Мелкие детали, кузовная сварка, точечная контактная сварка. | Большие цеха с 10+ роботами, ограниченное пространство. |
Из таблицы видно, что для большинства задач одиночных роботизированных ячеек локальный отсос является наиболее энергоэффективным решением. Однако, если вы собираете кузова автомобилей или мелкие узлы конвейерным методом, вытяжной стол может быть удобнее технологически, несмотря на higher энергопотребление.
Важное замечание: центральные системы оправданы только при наличии диспетчеризации. Если все роботы работают вразнобой, центральная система будет либо недогружена, либо перегружена в пиковые моменты. Мы рекомендуем использовать частотно-регулируемые приводы (ЧРП) на центральных вентиляторах для адаптации под нагрузку.
Экономика владения: расчет TCO (Total Cost of Ownership)
Цена покупки оборудования — это лишь верхушка айсберга. Чтобы принять взвешенное решение, нужно считать совокупную стоимость владения за 5 лет. Давайте разберем реальный кейс.
Предположим, у вас есть участок из 5 сварочных роботов, работающих в две смены (4000 часов в год).
Вариант А: Дешевое оборудование (Китай, no-name)
- Стоимость оборудования: 300 000 руб./шт.
- Потребляемая мощность: 5.5 кВт (постоянная).
- Замена фильтров: каждые 4 месяца (низкое качество ткани).
- Стоимость фильтра: 15 000 руб.
- Ремонты: 1 раз в год (замена подшипников, ремонт клапанов).
Вариант Б: Профессиональное оборудование (Заводское исполнение, CE/EAC)
- Стоимость оборудования: 550 000 руб./шт.
- Потребляемая мощность: 4.0 кВт (с ЧРП и нано-фильтрами).
- Замена фильтров: каждые 12 месяцев.
- Стоимость фильтра: 25 000 руб.
- Ремонты: ТО раз в год (профилактика).
Расчет затрат за 5 лет (стоимость электроэнергии примем за 6 руб./кВт·ч, с учетом роста тарифов):
Вариант А:
Электроэнергия: 5.5 кВт * 4000 ч * 5 лет * 6 руб. = 660 000 руб.
Фильтры: 3 замены в год * 5 лет * 15 000 руб. = 225 000 руб.
Ремонты: 50 000 руб./год * 5 лет = 250 000 руб.
Итого эксплуатация: 1 135 000 руб.
Плюс покупка: 300 000 руб.
TCO за 5 лет: 1 435 000 руб.
Вариант Б:
Электроэнергия: 4.0 кВт * 4000 ч * 5 лет * 6 руб. = 480 000 руб. (экономия за счет ЧРП и меньшего сопротивления).
Фильтры: 1 замена в год * 5 лет * 25 000 руб. = 125 000 руб.
Ремонты: 20 000 руб./год * 5 лет = 100 000 руб.
Итого эксплуатация: 705 000 руб.
Плюс покупка: 550 000 руб.
TCO за 5 лет: 1 255 000 руб.
Разница составляет 180 000 рублей в пользу более дорогого, но качественного оборудования. И это без учета стоимости простоев из-за поломок и штрафов за превышение ПДК (предельно допустимой концентрации) пыли в рабочей зоне. Качество оборудования напрямую влияет на рентабельность.
Действие сейчас: запросите у поставщика данные о потреблении энергии в типичном цикле работы, а не только номинальную мощность двигателя.
Нормативная база и сертификация в РФ и ЕАЭС
В 2026 году контроль за соблюдением санитарных норм на промышленных предприятиях усилен. Роспотребнадзор регулярно проводит проверки содержания сварочного аэрозоля в воздухе рабочей зоны. Основные документы, которыми нужно руководствоваться:
- ГОСТ 12.1.005-88 «ССБТ. Общие санитарно-гигиенические требования к воздуху рабочей зоны». Устанавливает ПДК для сварочных аэрозолей (обычно в диапазоне 4-6 мг/м³ в зависимости от состава проволоки).
- ТР ТС 010/2011 «О безопасности машин и оборудования». Оборудование должно иметь декларацию соответствия.
- ТР ТС 043/2017 «Требования к средствам обеспечения пожарной безопасности и пожаротушения». Если система имеет функцию искрогашения или пожаротушения.
Отсутствие сертификатов EAC (Евразийское соответствие) делает невозможным легальную эксплуатацию оборудования на территории РФ, Беларуси, Казахстана, Армении и Кыргызстана. При импорте оборудования из Китая или Европы убедитесь, что поставщик предоставляет не только европейский сертификат CE, но и пакет документов для таможенной очистки и регистрации в РФ.
Мы неоднократно помогали клиентам проходить проверки надзорных органов. Главный аргумент инспекторов — протоколы лабораторных замеров воздуха. Если ваша система пылеулавливания для сварочных роботов не обеспечивает снижение концентрации пыли ниже ПДК, предписание о приостановке работ будет выписано немедленно. Проектируйте систему с запасом эффективности 15-20% сверх нормативных требований.
Типичные ошибки при монтаже и эксплуатации
Даже самое дорогое оборудование можно испортить неправильным монтажом. Вот список ошибок, которые мы видим чаще всего:
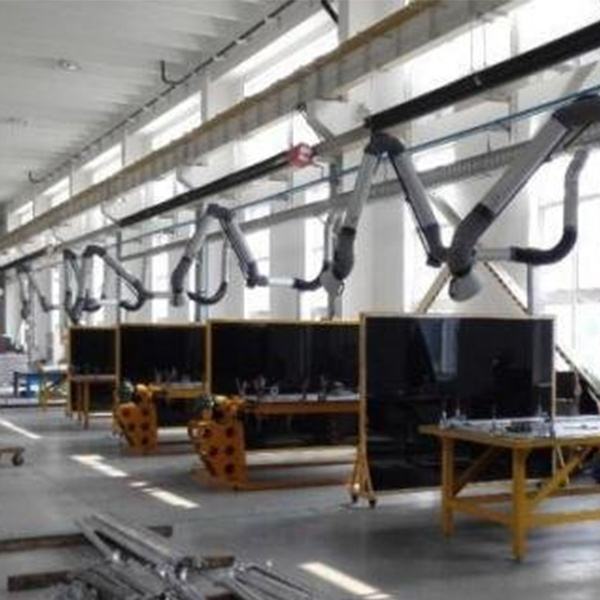
- Негерметичность воздуховодов. Любая щель в соединении рукава или короба подсасывает посторонний воздух, снижая скорость в зоне захвата. Используйте силиконовые уплотнители и хомуты с резиновой прокладкой. Изолента — недопустима.
- Неправильный угол установки зонта. Зонт должен быть расположен так, чтобы термический поток от сварки сам «нес» дым в сторону отсоса. Если поставить зонт сбоку против направления движения робота, эффективность упадет вдвое.
- Игнорирование конденсата. В зимнее время при заборе воздуха с улицы или из неотапливаемого помещения в воздуховодах образуется конденсат. Попадая в фильтр-картриджи, вода смешивается с пылью, образуя цементоподобную массу, которая необратимо забивает поры. Обязательна установка каплеуловителей и утепление труб.
- Отсутствие заземления. Сварочный ток может наводить паразитные потенциалы на корпус системы аспирации. Это опасно для электроники робота и оператора. Все металлические части должны быть надежно заземлены.
Один из наших клиентов столкнулся с тем, что фильтры «цементировались» каждые 2 месяца. Причина оказалась банальной: труба проходила через холодный тамбур без изоляции. После утепления и установки дренажа проблема исчезла полностью.
Часто задаваемые вопросы
Какой расход воздуха нужен для одного сварочного робота?
Для локального отсоса (на горелке или близком зонте) обычно достаточно 800–1200 м³/ч. Для вытяжных столов требуется 2500–4000 м³/ч. Точный расчет зависит от длины шва, силы тока и наличия сквозняков в цеху. Универсальной цифры нет, но начинать расчет стоит с этих значений.
Можно ли подключить несколько роботов к одному фильтру?
Да, это возможно и часто экономически выгодно. Однако необходима система балансировки airflow (воздушного потока) с помощью шиберных заслонок с электроприводом. Если один робот варит, а другой стоит, заслонка второго должна прикрываться, чтобы сохранить скорость отсоса на первом. Без автоматики эффективность будет низкой.
Как часто нужно менять фильтры?
При использовании качественных нановолоконных картриджей и правильной импульсной продувке срок службы составляет 12–24 месяца. Критерием замены является не время, а перепад давления. Если после импульсной продувки перепад остается выше 1500 Па, фильтр подлежит замене.
Влияет ли система отсоса на качество сварного шва?
При правильном проектировании — нет. Слишком мощный отсос может сдуть защитный газ (CO2 или смесь Ar/CO2) из зоны сварки, что приведет к пористости шва. Поэтому скорость всасывания в непосредственной близости от дуги не должна превышать 1.5–2 м/с. Инженеры должны настроить баланс между удалением дыма и сохранением газовой защиты.
Требуется ли обслуживание системы зимой?
Да. Основная проблема зимой — обмерзание конденсата в трубах и фильтрах. Необходимо обеспечить подогрев приточного воздуха (если система рециркуляционная) или качественную теплоизоляцию всасывающих магистралей. Также следует проверять работу дренажных клапанов ресиверов искрогасителей.
Почему стоит выбирать решения от ООО «Циндао Ливэй Экологические Технологии»
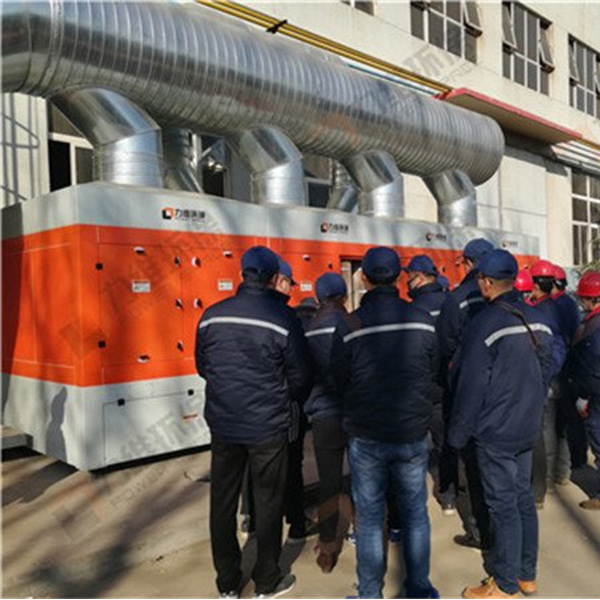
Выбор партнера для оснащения высокотехнологичного производства требует уверенности в качестве и надежности поставщика. ООО «Циндао Ливэй Экологические Технологии» — это национальное высокотехнологичное предприятие, специализирующееся на полном цикле создания систем очистки воздуха: от исследований и разработки до производства и глобальных поставок. Базируясь в городе Циндао (Китай), компания зарекомендовала себя как интегрированный поставщик решений для улавливания сварочного дыма, дыма от лазерной и плазменной резки, а также промышленного масляного тумана и шлифовальной пыли.
В отличие от простых перепродавцов, «Циндао Ливэй» обладает собственной научно-технической базой и более чем 70 национальными патентами, защищающими их уникальные инженерные решения. Производственная база компании сертифицирована по международным стандартам ISO 9001 (качество), ISO 14001 (экология) и ISO 45001 (охрана труда), а продукция имеет подтвержденное соответствие стандартам SGS-CE, EAC и EX (взрывозащищенное исполнение), что критически важно для легальной эксплуатации в РФ и странах ЕАЭС.
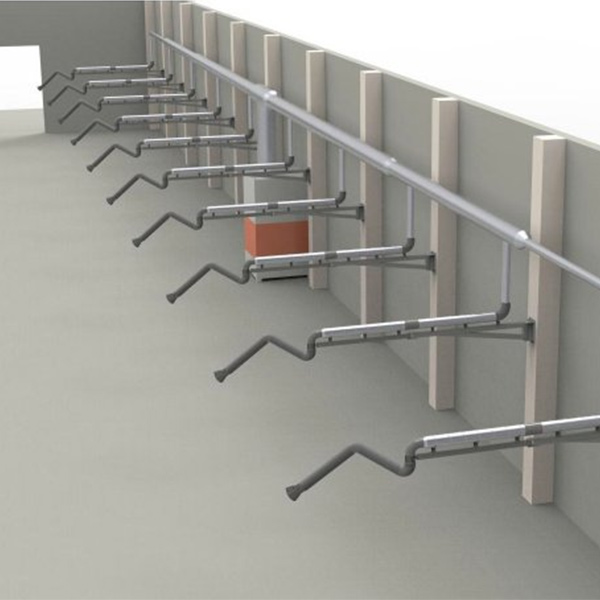
Ключевым преимуществом работы с «Циндао Ливэй» является глубокое понимание специфики сложных отраслей. Опыт компании включает реализацию проектов для лидеров железнодорожного транспорта, энергетики, автомобилестроения, аэрокосмической и судостроительной промышленности. В портфеле компании представлены как готовые решения, такие как интегрированные системы пылеулавливания на сварочной горелке робота и двурукавные фильтры улучшенной модели, так и сложные комплексные системы: пылеулавливающие стены, приточно-вытяжные комплексы и централизованные магистрали.
Работая с нами, вы получаете не просто «коробку» с фильтром, а индивидуально адаптированное решение. Наши инженеры учитывают габариты вашего робота, траекторию движения и планировку цеха. Строгий многоуровневый контроль качества на всех этапах — от закупки компонентов до финальных испытаний на полигоне — гарантирует стабильность характеристик и предсказуемость сроков поставки. Более того, наличие складских запасов и развитая сервисная поддержка позволяют оперативно обеспечивать поставку расходных материалов (в течение 3-5 дней) и осуществлять шеф-монтаж с обучением вашего персонала, исключая языковые и технические барьеры.
Заключение и следующие шаги
Эффективное пылеулавливание для сварочных роботов — это инвестиция в здоровье сотрудников, долговечность оборудования и экологическую безопасность предприятия. В 2026 году технологии позволяют достичь высокой степени очистки при минимальных энергозатратах, но только при условии грамотного инженерного подхода. Не экономьте на проекте. Ошибки, допущенные на этапе проектирования, будут стоить вам дороже, чем вся система целиком, в виде штрафов, ремонтов и простоев.
Специалисты ООО «Циндао Ливэй Экологические Технологии» готовы провести бесплатный аудит вашей существующей системы или разработать проект новой с нуля, опираясь на передовой опыт внедрения в ведущих мировых отраслях. Предоставьте нам чертежи ячейки и параметры сварочных процессов, и мы подготовим коммерческое предложение с расчетом окупаемости, гарантируя соответствие всем нормам РФ и ЕАЭС.
Запросить расчет системы аспирации для робота
Свяжитесь с нами сегодня, чтобы получить консультацию инженера и каталог решений для вашего производства. Не откладывайте модернизацию — чистый воздух цеха это стандарт качества современной промышленности.